
dichtbij
Kies uw site
Globaal
Sociale media

Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 15-09-2026 Herkomst: Locatie


Investeren in een MGI iFOIL- of JETvarnish 3D-systeem vormt een opmerkelijk hoge basis voor printversiering. De uiteindelijke uitvoerkwaliteit wordt echter ernstig belemmerd door de verbruiksartikelen die u in de machine laadt. Als u het verkeerde materiaal kiest, zal zelfs de meest geavanceerde digitale pers moeite hebben om onberispelijke resultaten te produceren.
In tegenstelling tot traditionele hot stamping-processen zijn MGI-systemen sterk afhankelijk van nauwkeurige UV-uitgeharde polymeerhechting. Standaard warmdrukfolies hechten simpelweg niet goed aan deze natte of uithardende vernissen. Het gebruik ervan leidt onvermijdelijk tot ernstige schilfering, slechte randdefinitie en enorme hoeveelheden verspilde substraten.
Deze gids schetst de technische vereisten, strenge evaluatiecriteria en cruciale implementatierealiteiten voor het selecteren van het juiste MGI digitale stempelfolie . Door deze dynamiek te begrijpen, kunt u zeer betrouwbare productieruns met een hoog rendement garanderen. Lees verder om de chemie en operationele tactieken onder de knie te krijgen die nodig zijn om uw verfraaiingsworkflow te optimaliseren.
Printserviceproviders proberen vaak oudere warme of koude folies te gebruiken op MGI-machines. Dit doen ze om te besparen op de materiële uitgaven. De resultaten stellen meestal teleur. U zult waarschijnlijk ernstige delaminatie ervaren. De stilstand van machines neemt snel toe. Operators weigeren uiteindelijk hele printopdrachten. U moet het fundamentele verschil in de toepassingschemie begrijpen.
MGI-systemen vertrouwen op precisie-inkjetprintkoppen. Deze printkoppen zijn voorzien van een heldere UV-lak. Ze spuiten dit polymeer rechtstreeks op het substraat. Op dit natte of semi-uithardende polymeer brengt de machine vervolgens de folie aan. Verwarmde rollen activeren de uiteindelijke verbinding. Bij traditioneel hot stamping wordt gebruik gemaakt van fysieke metalen matrijzen. Die stempels stempelen droge lijm in het papier met brute kracht en hoge hitte.
De hechtingsmechanica verschilt volledig. Een digitale folie is afhankelijk van gespecialiseerde lijmafmetingen. Deze lijming moet chemisch verknopen met de specifieke MGI UV-lak. Zie het als een slot-en-sleutelmechanisme. Als de oppervlakte-energie niet overeenkomt, mislukt de toepassing. We meten deze energie in dyne-niveaus. Onjuiste dyne-niveaus zorgen ervoor dat de folie kleine openingen overbrugt. Het kan ook ongelijkmatig afscheuren. Het polymeer heeft een receptieve chemische laag nodig om zich aan te hechten. Zonder dit valt de metaallaag na het uitharden eenvoudigweg af.
Het kiezen van een digitale embossingfolie vereist het afstemmen van het materiaal op het functieprofiel. Verschillende banen vereisen verschillende visuele effecten en technische mogelijkheden. We categoriseren deze folies op basis van hun optische eigenschappen en verwerkingsvereisten.
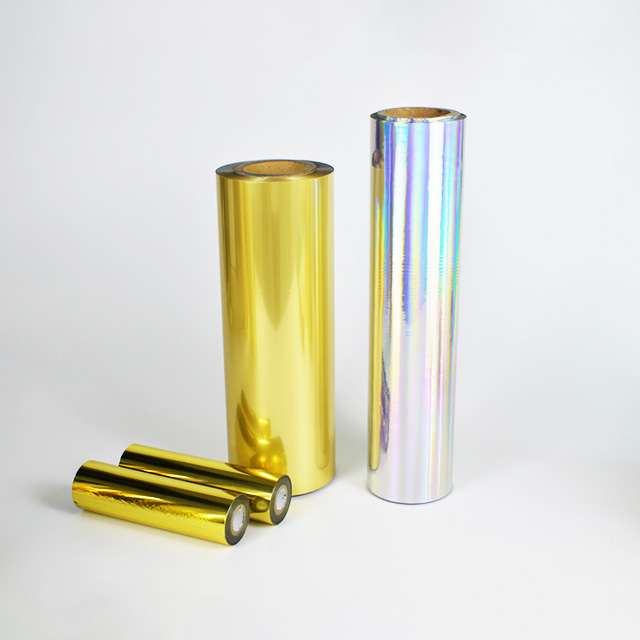
Deze categorie vormt de basis voor MGI-systemen. Opties zijn onder meer standaard goud-, zilver- en koperafwerkingen. Je beoordeelt deze vooral op helderheid en dekking. Hoge kwaliteit metallic digitale folie blokkeert de onderliggende papierkleur volledig. Het werkt het beste voor contrastrijke versieringen. Wij raden deze aan voor ontwerpen zonder secundaire overdrukken.
Merken vragen vaak om holografische patronen voor premiumverpakkingen. U moet deze beoordelen op basis van de zichtbaarheid van de vullijn. Vullijnlijnen ontstaan tijdens het folieproductieproces. Slecht vervaardigde rollen vertonen duidelijke herhalende naden. Patroonuitlijning is ook van belang tijdens continue invoerbewerkingen. Operators moeten de spanning strakker controleren. Losse spanning vervormt het holografische effect.
Sommige workflows vereisen een gespecialiseerde aanpak. Mogelijk moet u CMYK-inkt rechtstreeks op de foliegebieden afdrukken. Standaard metallics stoten inkt af. Overbedrukbare folies lossen dit probleem op. Ingenieurs formuleren ze met een zeer ontvankelijke toplaag. Hierdoor zijn secundaire passages via inline-systemen van Konica Minolta of MGI mogelijk. De inkt hecht permanent en krast niet.
Deze materialen dienen een geheel ander doel. Printers gebruiken ze voor hoogwaardige beveiligingsfuncties. Ze beschermen ook premiumverpakkingen tegen slijtage. Bij het beoordelen van laminaten moet u zich sterk concentreren op de optische helderheid. Je moet ook hun UV-bestendigheid controleren. Het laminaat mag na verloop van tijd niet vergelen als het wordt blootgesteld aan zonlicht.
De printsnelheden blijven in de hele sector stijgen. Uw materialen moeten aan deze mechanische eisen voldoen. Bij het beoordelen van folies moet je verder kijken dan hun uiterlijk. Je moet hun mechanische prestaties onder stress analyseren.
De releasesnelheid bepaalt uw maximale doorvoer. Hoe schoon trekt het materiaal zich los van de draagfolie? MGI-machines werken met extreme snelheden. Sommige modellen kunnen tot 2.336 B2-vellen per uur verwerken. Slechte lossingseigenschappen veroorzaken een defect dat stringing wordt genoemd. De folie rekt uit in plaats van netjes te breken. Hierdoor ontstaan ruwe randen rond fijne typografie.
Moderne persen kunnen complexe VDP-opdrachten moeiteloos verwerken. De folie moet bij deze behendigheid passen. Kan het snelle transities aan? Eén vel kan een hoogwaardig 3D-logo bevatten. Het volgende blad kan platte 2D-microtekst bevatten. De folie moet zich aanpassen zonder dat handmatige aanpassingen van de roldruk nodig zijn.
De PET-draagfolie speelt een cruciale rol. Fabrikanten gebruiken doorgaans diktes van 12 tot 16 micron. Dunnere films zorgen voor superieure fijne lijndetails. De warmte dringt veel sneller door in dunner plastic. Dunnere films breken echter gemakkelijk onder onjuiste spanning. U moet de detailresolutie afwegen tegen de duurzaamheid van het web.
Veel hoogwaardige labels maken gebruik van folie-op-folie-toepassingen. Dit vereist het testen van de overstempelbaarheid van het materiaal. De folie moet een tweede laag UV-lak kunnen verdragen. Er moet dan direct bovenop nog een folielaag worden geplaatst. De basislaag kan tijdens de tweede doorgang niet delamineren.
Digitale verfraaiing Benchmarkmatrix
| Evaluatiecriteria | Ideaal doel Resultaat | Mislukkingssymptomen |
|---|---|---|
| Geef snelheidsbeoordeling vrij | Schone scheiding bij 2.336 vellen/uur | Geregen, rafelige typografieranden |
| VDP-flexibiliteit | Verwerkt soepel 3D naar 2D-verschuivingen | Vlekken, onvolledige foliedekking |
| Sterkte van de dragerfilm | Behoudt de spanning zonder te knappen | Frequente baanbreuken, vastlopen van de machine |
| Chemische verknoping | Onmiddellijke verbinding met UV-polymeer | Afbladderende, mislukte test met kruisvormige tape |
Theoretische compatibiliteit betekent niets als het materiaal op de productievloer faalt. Implementatie in de echte wereld brengt talloze verborgen variabelen aan het licht. U moet uw productieomgeving hierop voorbereiden.
We moeten een kernrealiteit onderkennen uit de feedback van de klant. Deze materialen bezitten een hoge omgevingsgevoeligheid. Een te hoge luchtvochtigheid op de werkvloer beïnvloedt de verspreiding van de UV-lak. Het polymeer absorbeert microscopisch vocht. Dit vocht verandert onder de verwarmde walsen in stoom. De ontsnappende stoom veroorzaakt kleine gaatjes in de verijdelde gebieden. U moet uw perskamer klimaatbeheersing geven.
Van merk wisselen is nooit een eenvoudig plug-and-play-proces. Een nieuw merk vereist herkalibratie van de iFOIL-module. Operators moeten de instellingen voor de afwikkel- en terugspoelspanning aanpassen. Verschillende lossingsvoeringen hebben verschillende wrijvingscoëfficiënten. Train uw operators om spanningsrimpels onmiddellijk op te merken. Door deze vroegtijdig te onderkennen, worden enorme internetbreuken voorkomen.
Elke opstelling genereert een zekere mate van verspilling. Zeer compatibele materialen verminderen dit onvermijdelijke verlies. Voor een chemisch geoptimaliseerde lijmlaag zijn minder voorbereidingsvellen nodig. Operators kunnen de temperatuur van de verwarmde wals veel sneller instellen. Door deze efficiëntie blijft uw onderliggende substraatvoorraad behouden.
Deze materialen gaan niet eeuwig mee. Ze hebben een strikte, niet-onderhandelbare houdbaarheid. De meeste fabrikanten garanderen prestaties gedurende 12 tot 24 maanden. Het hamsteren van goedkope broodjes lijkt in eerste instantie financieel slim. De lijmlijm verslechtert echter na verloop van tijd tijdens opslag. Verlopen rollen leiden direct tot catastrofale productiefouten.
Het selecteren van een nieuwe leverancier vereist een methodische aanpak. Deze beslissing kun je niet alleen op prijs baseren. Implementeer een strikt controle- en testkader. Dit voorkomt dat onstabiele materialen in uw dagelijkse workflow terechtkomen.
Begin met het stellen van kritische vragen. Bieden ze MGI-specifieke certificeringen aan? Vraag naar bewezen casestudies met JETvarnish-systemen. Generieke getuigenissen tellen niet mee. Ten tweede: controleer hun conversiemogelijkheden. Bieden ze masterrolsnijding volgens exacte MGI-specificaties? U hebt een exacte breedte van 320 mm of 520 mm nodig. Slecht snijden zorgt voor rafelige rolranden. Gerafelde randen genereren baanstof, waardoor de UV-laklaag kapot gaat.
Verbind u nooit aan bestellingen op palletschaal zonder gecontroleerde tests uit te voeren. Volg dit gestandaardiseerde protocol.
Het selecteren van het juiste materiaal is een zeer technische beslissing. Het gaat veel verder dan een eenvoudige inkooptaak. U moet de afgiftechemie van het materiaal nauwkeurig afstemmen op de MGI UV-lak. U moet ook rekening houden met uw maximale bedrijfssnelheden. Het negeren van deze technische realiteit garandeert slechte opbrengsten en gefrustreerde operators.
Geef uw productiemanagers opdracht defensief te handelen. Vraag monsterrollen van 100 meter aan bij leveranciers op de shortlist. Gebruik deze specifieke voorbeelden om uw moeilijkste bestanden aan een stresstest te onderwerpen. Verleg de grenzen op het gebied van fijne lijnen en 3D-builds. Valideer de verknopingschemie op uw specifieke substraten. Ga alleen akkoord met grootschalige bestellingen nadat u alle interne benchmarks heeft doorstaan.
A: Nee. Standaard koudefolies maken gebruik van een totaal andere lijmchemie. Fabrikanten ontwerpen ze specifiek voor offset- of flexografische natte lijmen. Ze kunnen niet goed reageren op het intense, verwarmde UV-uithardingsproces dat wordt gegenereerd door het MGI iFOIL-systeem. Het gebruik ervan veroorzaakt onmiddellijke delaminatie en ernstige vastlopen van de machine.
A: Afbladderen op gebieden met veel bebouwing komt voort uit drie veelvoorkomende problemen. Ten eerste kan de temperatuur van de verwarmde roller onvoldoende zijn om de lijm te activeren. Ten tweede kan een onjuiste afwikkelspanning de folie wegtrekken voordat de hechting hard wordt. Ten slotte verhindert een chemische mismatch tussen de lijmlaag en de UV-lakformule een goede vernetting.
A: U moet de standaardverwachtingen van de industrie specificeren om machinecompatibiliteit te garanderen. Operators hebben doorgaans kernen van 1 inch of 3 inch nodig, afhankelijk van de specifieke module. De rollengtes variëren aanzienlijk, afhankelijk van het draagvermogen van de machine. De meeste winkels bestellen lengtes variërend van 1.000 meter tot 3.000 meter voor ononderbroken productieruns.


