
vicino
Scegli il tuo sito
Globale
Mezzi sociali

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-15 Origine: Sito


Investire in un sistema MGI iFOIL o JETvarnish 3D stabilisce una base di partenza notevolmente elevata per l’abbellimento della stampa. Tuttavia, la qualità dell'output finale è fortemente influenzata dai materiali di consumo caricati nella macchina. Se scegli il materiale sbagliato, anche la macchina da stampa digitale più avanzata avrà difficoltà a produrre risultati impeccabili.
A differenza dei tradizionali processi di stampa a caldo, i sistemi MGI fanno molto affidamento sulla precisa adesione del polimero polimerizzato con UV. I fogli standard per stampa a caldo semplicemente non si legano correttamente a queste vernici umide o indurenti. Il loro utilizzo porta inevitabilmente a gravi sfaldamenti, scarsa definizione dei bordi e enormi quantità di substrati sprecati.
Questa guida delinea i requisiti tecnici, i criteri di valutazione rigorosi e le realtà di implementazione cruciali per selezionare il giusto Foglio per stampa digitale MGI . Comprendendo queste dinamiche, è possibile garantire cicli di produzione altamente affidabili e ad alto rendimento. Continua a leggere per padroneggiare la chimica e le tattiche operative necessarie per ottimizzare il flusso di lavoro di abbellimento.
I fornitori di servizi di stampa spesso tentano di utilizzare fogli a caldo o a freddo di vecchia generazione sulle macchine MGI. Lo fanno per ridurre le spese materiali. I risultati solitamente deludono. Probabilmente sperimenterai una grave delaminazione. I tempi di fermo macchina aumentano rapidamente. Gli operatori finiscono per rifiutare interi lavori di stampa. È necessario comprendere la differenza fondamentale nella chimica dell'applicazione.
I sistemi MGI si affidano a testine di stampa a getto d'inchiostro di precisione. Queste testine di stampa stendono una vernice UV trasparente. Gettano questo polimero direttamente sul substrato. La macchina applica quindi la pellicola a questo polimero umido o semi-indurente. I rulli riscaldati attivano l'incollaggio finale. Lo stampaggio a caldo tradizionale utilizza stampi metallici fisici. Questi stampi stampano l'adesivo secco sulla carta tramite forza bruta e calore elevato.
I meccanismi di adesione differiscono completamente. Una lamina digitale si basa su un dimensionamento adesivo specializzato. Tale collatura dovrà reticolare chimicamente con la specifica vernice UV MGI. Consideralo come un meccanismo di serratura e chiave. Se l'energia superficiale non corrisponde, l'applicazione fallisce. Misuriamo questa energia in livelli dyne. Livelli dyne errati fanno sì che la lamina si sovrapponga a piccoli spazi vuoti. Può anche strapparsi in modo non uniforme. Il polimero necessita di uno strato chimico ricettivo a cui aggrapparsi. Senza di esso, lo strato metallico cade semplicemente dopo l'indurimento.
Scegliendo un la pellicola per goffratura digitale richiede la corrispondenza del materiale con il profilo del lavoro. Lavori diversi richiedono effetti visivi e capacità tecniche diversi. Classifichiamo queste lamine in base alle loro proprietà ottiche e ai requisiti di lavorazione.
Questa categoria costituisce la base per i sistemi MGI. Le opzioni includono finiture standard in oro, argento e rame. Li valuti principalmente in termini di brillantezza e opacità. Alta qualità la lamina digitale metallica blocca completamente il colore della carta sottostante. Funziona meglio per abbellimenti ad alto contrasto. Li consigliamo per progetti privi di sovrastampe secondarie.
I marchi spesso richiedono modelli olografici per imballaggi premium. È necessario valutarli in base alla visibilità della linea dello spessore. Le linee di spessore si verificano durante il processo di produzione della lamina. I rotoli di scarsa qualità mostrano evidenti cuciture ripetute. L'allineamento del modello è importante anche durante le operazioni di alimentazione continua. Gli operatori devono mantenere un controllo della tensione più stretto. La tensione allentata distorce l'effetto olografico.
Alcuni flussi di lavoro richiedono un approccio specializzato. Potrebbe essere necessario stampare inchiostri CMYK direttamente sulle aree laminate. I metallizzati standard respingono l'inchiostro. Le pellicole sovrastampabili risolvono questo problema. Gli ingegneri li formulano con un top coat altamente ricettivo. Ciò consente passaggi secondari attraverso i sistemi in linea Konica Minolta o MGI. L'inchiostro aderisce permanentemente senza graffiarsi.
Questi materiali hanno uno scopo completamente diverso. Le stampanti li utilizzano per funzionalità di sicurezza di fascia alta. Proteggono inoltre l'imballaggio premium dai graffi. Quando valuti i laminati, concentrati molto sulla chiarezza ottica. È inoltre necessario verificare la loro resistenza ai raggi UV. Il laminato non dovrebbe ingiallire nel tempo se esposto alla luce solare.
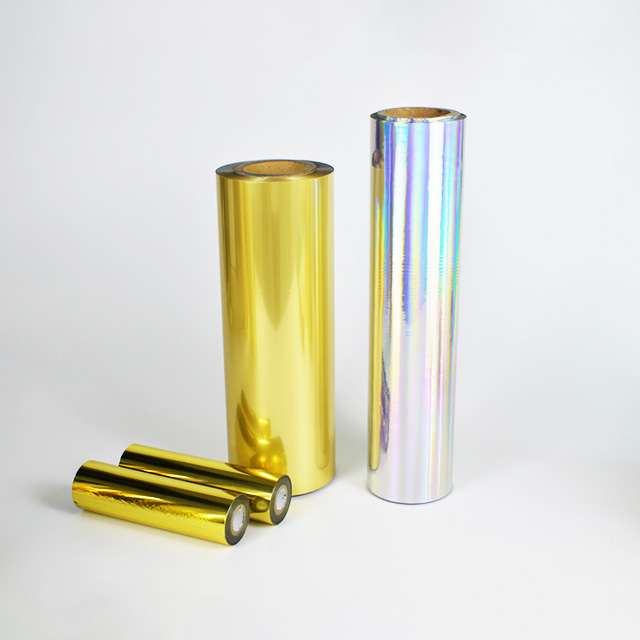
Le velocità di stampa continuano ad aumentare in tutto il settore. I tuoi materiali devono tenere il passo con queste esigenze meccaniche. Per valutare le lamine è necessario guardare oltre il loro aspetto visivo. È necessario analizzare le loro prestazioni meccaniche sotto stress.
La velocità di rilascio determina la produttività massima. Con quale precisione il materiale si stacca dalla pellicola di supporto? Le macchine MGI funzionano a velocità estreme. Alcuni modelli spingono fino a 2.336 fogli B2 all'ora. Le scarse caratteristiche di rilascio causano un difetto chiamato stringing. La lamina si allunga invece di spezzarsi in modo netto. Ciò crea bordi irregolari attorno alla tipografia raffinata.
Le macchine da stampa moderne gestiscono senza problemi lavori VDP complessi. Il fioretto deve corrispondere a questa agilità. Può gestire transizioni rapide? Un foglio potrebbe presentare un logo 3D di grandi dimensioni. Il foglio successivo potrebbe contenere microtesto 2D piatto. La lamina deve adattarsi senza richiedere regolazioni manuali della pressione del rullo.
Il film di supporto in PET gioca un ruolo cruciale. I produttori utilizzano in genere spessori da 12 a 16 micron. Le pellicole più sottili producono dettagli di precisione superiori. Il calore penetra nella plastica più sottile molto più velocemente. Tuttavia, le pellicole più sottili si spezzano facilmente se sottoposte a tensione impropria. È necessario bilanciare la risoluzione dei dettagli con la durabilità del web.
Molte etichette di fascia alta utilizzano applicazioni lamina su lamina. Ciò richiede di testare la sovrastampabilità del materiale. La lamina deve accettare un secondo strato di vernice UV. Deve quindi accettare un altro strato di pellicola direttamente sopra. Lo strato di base non può delaminarsi durante il secondo passaggio.
Matrice di benchmark dell'abbellimento digitale
| Criteri di valutazione | Obiettivo ideale Risultato | Sintomi di fallimento |
|---|---|---|
| Valutazione della velocità di rilascio | Separazione pulita a 2.336 fogli/ora | Bordi tipografici sfilacciati e sfilacciati |
| Flessibilità del VDP | Gestisce i passaggi da 3D a 2D senza problemi | Sbavature, copertura in lamina incompleta |
| Resistenza della pellicola portante | Mantiene la tensione senza spezzarsi | Frequenti rotture del nastro, inceppamenti della macchina |
| Reticolazione chimica | Legame istantaneo con polimero UV | Test del nastro a tratteggio incrociato che si sfalda e non è riuscito |
La compatibilità teorica non significa nulla se il materiale si guasta nel reparto di produzione. L'implementazione nel mondo reale scopre numerose variabili nascoste. È necessario preparare di conseguenza l'ambiente di produzione.
Dobbiamo riconoscere una realtà fondamentale dal feedback della voce dei clienti. Questi materiali possiedono un'elevata sensibilità ambientale. L'eccessiva umidità in officina altera la diffusione della vernice UV. Il polimero assorbe l'umidità microscopica. Questa umidità si trasforma in vapore sotto i rulli riscaldati. Il vapore che fuoriesce provoca piccoli fori nelle aree laminate. Devi climatizzare la tua sala stampa.
Cambiare marca non è mai un semplice processo plug-and-play. Un nuovo marchio richiede la ricalibrazione del modulo iFOIL. Gli operatori devono regolare le impostazioni di tensione di svolgimento e riavvolgimento. Diversi rivestimenti di rilascio possiedono diversi coefficienti di attrito. Forma i tuoi operatori a individuare immediatamente le rughe da tensione. Catturarli precocemente previene enormi rotture del nastro.
Ogni configurazione genera un certo livello di rifiuti. I materiali altamente compatibili riducono questa inevitabile perdita. Uno strato adesivo chimicamente ottimizzato richiede meno fogli pronti. Gli operatori possono regolare la temperatura del rullo riscaldato molto più velocemente. Questa efficienza preserva lo stock di substrato sottostante.
Questi materiali non durano per sempre. Hanno una durata di conservazione rigorosa e non negoziabile. La maggior parte dei produttori garantisce prestazioni da 12 a 24 mesi. Accumulare panini economici inizialmente sembra finanziariamente intelligente. Tuttavia, la collatura dell'adesivo si degrada nel tempo durante lo stoccaggio. I rotoli scaduti portano direttamente a catastrofici fallimenti di produzione.
La selezione di un nuovo fornitore richiede un approccio metodico. Non puoi basare questa decisione solo sul prezzo. Implementare un quadro rigoroso di verifica e test. Ciò impedisce l'introduzione di materiali instabili nel flusso di lavoro quotidiano.
Inizia ponendo domande critiche. Offrono certificazioni specifiche per MGI? Richiedi casi di studio comprovati che coinvolgono i sistemi JETvarnish. Le testimonianze generiche non contano. In secondo luogo, verifica le loro capacità di conversione. Forniscono il taglio dei rotoli principali secondo le esatte specifiche MGI? Hai bisogno di larghezze precise di 320 mm o 520 mm. Un taglio inadeguato crea bordi del rotolo irregolari. I bordi frastagliati generano polvere di tessuto, che rovina lo strato di vernice UV.
Non impegnarsi mai con ordini su scala pallet senza eseguire test controllati. Seguire questo protocollo standardizzato.
La scelta del materiale corretto rappresenta una decisione altamente tecnica. Va ben oltre una semplice attività di procurement. È necessario allineare esattamente la chimica di rilascio del materiale con la vernice UV MGI. È inoltre necessario tenere conto delle velocità operative massime. Ignorare queste realtà tecniche garantisce scarsi rendimenti e operatori frustrati.
Chiedi ai tuoi responsabili di produzione di agire sulla difensiva. Richiedi rotoli campione da 100 metri ai fornitori selezionati. Utilizza questi campioni specifici per sottoporre a stress test i tuoi file più difficili. Supera i limiti con le linee sottili e le costruzioni 3D. Convalida la chimica di reticolazione sui tuoi substrati specifici. Impegnarsi in ordini su larga scala solo dopo aver superato ogni benchmark interno.
R: No. I foil a freddo standard utilizzano una chimica adesiva totalmente diversa. I produttori li progettano specificatamente per adesivi umidi offset o flessografici. Non possono reagire adeguatamente all'intenso processo di polimerizzazione UV riscaldato generato dal sistema MGI iFOIL. Il loro utilizzo provoca un'immediata delaminazione e gravi inceppamenti della macchina.
R: Lo sfaldamento nelle aree ad alta edificazione deriva da tre problemi comuni. Innanzitutto, la temperatura del rullo riscaldato potrebbe non essere sufficiente per attivare l'adesivo. In secondo luogo, una tensione di svolgimento errata può allontanare il foglio prima che l'adesivo si solidifichi. Infine, una mancata corrispondenza chimica tra lo strato adesivo e la formula della vernice UV impedisce la corretta reticolazione.
R: È necessario specificare le aspettative standard del settore per garantire la compatibilità della macchina. Gli operatori in genere richiedono core da 1 pollice o 3 pollici a seconda del modulo specifico. Le lunghezze dei rotoli variano in modo significativo in base alla capacità di peso della macchina. La maggior parte delle officine ordina lunghezze comprese tra 1.000 e 3.000 metri per cicli di produzione ininterrotti.


