
schließen
Wählen Sie Ihre Website
Global
Soziale Medien

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 15.09.2026 Herkunft: Website


Die Investition in ein MGI iFOIL- oder JETvarnish 3D-System schafft eine bemerkenswert hohe Ausgangsbasis für die Druckverschönerung. Die endgültige Ausgabequalität wird jedoch stark durch das Verbrauchsmaterial beeinträchtigt, das Sie in die Maschine laden. Wenn Sie das falsche Material auswählen, wird selbst die fortschrittlichste Digitaldruckmaschine Schwierigkeiten haben, einwandfreie Ergebnisse zu erzielen.
Im Gegensatz zu herkömmlichen Heißprägeverfahren sind MGI-Systeme stark auf die präzise Haftung des UV-gehärteten Polymers angewiesen. Herkömmliche Heißprägefolien haften einfach nicht richtig auf diesen nassen oder aushärtenden Lacken. Ihre Verwendung führt unweigerlich zu starkem Abblättern, schlechter Kantenschärfe und einer großen Menge verschwendeter Substrate.
Dieser Leitfaden beschreibt die technischen Anforderungen, strengen Bewertungskriterien und entscheidenden Implementierungsrealitäten für die Auswahl des richtigen Produkts MGI-Digitalprägefolie . Wenn Sie diese Dynamik verstehen, können Sie äußerst zuverlässige Produktionsabläufe mit hoher Ausbeute sicherstellen. Lesen Sie weiter, um die Chemie und die operativen Taktiken zu beherrschen, die zur Optimierung Ihres Verschönerungs-Workflows erforderlich sind.
Druckdienstleister versuchen oft, veraltete Heiß- oder Kaltfolien auf MGI-Maschinen zu verwenden. Sie tun dies, um die Materialkosten zu senken. Die Ergebnisse sind meist enttäuschend. Es ist wahrscheinlich, dass es zu einer starken Delamination kommt. Maschinenstillstandszeiten nehmen rapide zu. Am Ende lehnen die Bediener ganze Druckaufträge ab. Sie müssen den grundlegenden Unterschied in der Anwendungschemie verstehen.
MGI-Systeme basieren auf Präzisions-Tintenstrahldruckköpfen. Diese Druckköpfe tragen einen klaren UV-Lack auf. Sie spritzen dieses Polymer direkt auf das Substrat. Anschließend bringt die Maschine die Folie auf dieses nasse oder halbhärtende Polymer auf. Beheizte Walzen aktivieren die endgültige Verbindung. Beim herkömmlichen Heißprägen werden physische Metallstempel verwendet. Diese Matrizen drücken mit roher Gewalt und hoher Hitze trockenen Klebstoff in das Papier.
Die Adhäsionsmechanik ist völlig unterschiedlich. Eine digitale Folie ist auf eine spezielle Klebedimensionierung angewiesen. Diese Leimung muss sich chemisch mit dem jeweiligen MGI-UV-Lack vernetzen. Betrachten Sie es als einen Schlüssel-Schloss-Mechanismus. Wenn die Oberflächenenergie nicht übereinstimmt, schlägt die Anwendung fehl. Wir messen diese Energie in Dyn-Pegeln. Falsche Dynwerte führen dazu, dass die Folie kleine Lücken überbrückt. Es kann auch ungleichmäßig abreißen. Das Polymer benötigt eine aufnahmefähige chemische Schicht, an der es haften kann. Ohne sie fällt die Metallschicht nach dem Aushärten einfach ab.
Auswahl eines Digitale Prägefolie erfordert eine Abstimmung des Materials auf das Aufgabenprofil. Unterschiedliche Aufgaben erfordern unterschiedliche visuelle Effekte und technische Fähigkeiten. Wir kategorisieren diese Folien nach ihren optischen Eigenschaften und Verarbeitungsanforderungen.
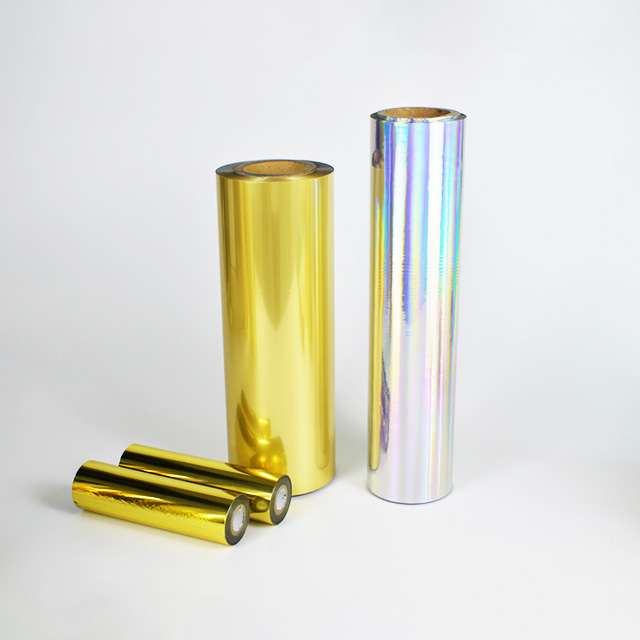
Diese Kategorie bildet die Basis für MGI-Systeme. Zu den Optionen gehören Standardausführungen in Gold, Silber und Kupfer. Diese bewerten Sie vor allem nach Brillanz und Deckkraft. Hochwertig Die metallische Digitalfolie blockiert die darunter liegende Papierfarbe vollständig. Es eignet sich am besten für kontrastreiche Verzierungen. Wir empfehlen diese für Designs ohne sekundäre Überdrucke.
Marken verlangen häufig holografische Muster für Premiumverpackungen. Sie müssen diese anhand der Sichtbarkeit der Unterlegscheibenlinie bewerten. Bei der Folienherstellung entstehen Passstellen. Schlecht verarbeitete Rollen weisen deutliche sich wiederholende Nähte auf. Die Musterausrichtung ist auch bei kontinuierlichen Vorschubvorgängen wichtig. Bediener müssen eine strengere Spannungskontrolle aufrechterhalten. Eine lockere Spannung verzerrt den holografischen Effekt.
Einige Arbeitsabläufe erfordern einen speziellen Ansatz. Möglicherweise müssen Sie CMYK-Tinten direkt auf die folierten Bereiche drucken. Standard-Metallicfarben sind tintenabweisend. Überdruckbare Folien lösen dieses Problem. Ingenieure formulieren sie mit einem äußerst aufnahmefähigen Decklack. Dies ermöglicht sekundäre Durchläufe durch Inline-Systeme von Konica Minolta oder MGI. Die Tinte haftet dauerhaft, ohne abzukratzen.
Diese Materialien dienen einem völlig anderen Zweck. Drucker nutzen sie für hochwertige Sicherheitsfunktionen. Sie schützen auch hochwertige Verpackungen vor Abnutzung. Achten Sie bei der Bewertung von Laminaten stark auf die optische Klarheit. Sie müssen auch ihre UV-Beständigkeit prüfen. Das Laminat sollte bei Sonneneinstrahlung mit der Zeit nicht vergilben.
Die Druckgeschwindigkeiten nehmen in der gesamten Branche weiter zu. Ihre Materialien müssen diesen mechanischen Anforderungen standhalten. Die Beurteilung von Folien erfordert einen Blick über ihr optisches Erscheinungsbild hinaus. Sie müssen ihre mechanische Leistung unter Belastung analysieren.
Die Release-Geschwindigkeit bestimmt Ihren maximalen Durchsatz. Wie sauber löst sich das Material von der Trägerfolie? MGI-Maschinen arbeiten mit extremen Geschwindigkeiten. Einige Modelle befördern bis zu 2.336 B2-Blätter pro Stunde. Schlechte Release-Eigenschaften führen zu einem Defekt, der Stringing genannt wird. Die Folie dehnt sich, anstatt sauber zu reißen. Dadurch entstehen Ecken und Kanten rund um die feine Typografie.
Moderne Druckmaschinen bewältigen komplexe VDP-Aufträge mühelos. Die Folie muss dieser Agilität entsprechen. Kann es mit schnellen Übergängen umgehen? Ein Blatt könnte ein großflächiges 3D-Logo aufweisen. Das nächste Blatt könnte flachen 2D-Mikrotext enthalten. Die Folie muss sich anpassen, ohne dass eine manuelle Anpassung des Walzendrucks erforderlich ist.
Eine entscheidende Rolle spielt dabei die PET-Trägerfolie. Hersteller verwenden typischerweise Dicken von 12 bis 16 Mikrometern. Dünnere Filme ermöglichen eine hervorragende Detailgenauigkeit bei feinen Linien. Die Hitze dringt viel schneller in dünneres Plastik ein. Allerdings reißen dünnere Folien bei falscher Spannung leicht. Sie müssen die Detailauflösung gegen die Haltbarkeit der Bahn abwägen.
Viele High-End-Etiketten nutzen Folie-auf-Folie-Anwendungen. Dazu muss die Überprägbarkeit des Materials getestet werden. Die Folie muss eine zweite Schicht UV-Lack aufnehmen. Es muss dann direkt darüber eine weitere Folienschicht aufnehmen. Die Basisschicht kann beim zweiten Durchgang nicht delaminieren.
Digital Embellishment Benchmark-Matrix,
| Bewertungskriterien, | ideales Ziel, Ergebnis | , Fehlersymptome |
|---|---|---|
| Freigabegeschwindigkeitsbewertung | Saubere Trennung bei 2.336 Blatt/Stunde | Aufreihende, ausgefranste Typografiekanten |
| VDP-Flexibilität | Bewältigt den Übergang von 3D zu 2D reibungslos | Verschmierte, unvollständige Folienabdeckung |
| Stärke des Trägerfilms | Hält die Spannung aufrecht, ohne zu reißen | Häufige Bahnrisse, Maschinenblockaden |
| Chemische Vernetzung | Sofortige Bindung mit UV-Polymer | Abblätternd, Kreuzschraffur-Klebebandtest fehlgeschlagen |
Theoretische Kompatibilität bedeutet nichts, wenn das Material in der Produktion versagt. Die praktische Umsetzung deckt zahlreiche versteckte Variablen auf. Sie müssen Ihre Produktionsumgebung entsprechend vorbereiten.
Wir müssen eine Kernrealität des Feedbacks unserer Kunden anerkennen. Diese Materialien weisen eine hohe Umweltempfindlichkeit auf. Zu hohe Luftfeuchtigkeit in der Werkstatt beeinträchtigt die Ausbreitung des UV-Lacks. Das Polymer absorbiert mikroskopisch kleine Feuchtigkeit. Diese Feuchtigkeit verwandelt sich unter den beheizten Walzen in Dampf. Der austretende Dampf verursacht winzige Löcher in den folierten Bereichen. Sie müssen Ihren Presseraum klimatisieren.
Der Markenwechsel ist nie ein einfacher Plug-and-Play-Prozess. Eine neue Marke erfordert eine Neukalibrierung des iFOIL-Moduls. Bediener müssen die Einstellungen für die Abwickel- und Aufwickelspannung anpassen. Verschiedene Releaseliner besitzen unterschiedliche Reibungskoeffizienten. Schulen Sie Ihre Mitarbeiter darin, Spannungsfalten sofort zu erkennen. Durch frühzeitiges Erfassen werden massive Bahnrisse vermieden.
Bei jeder Einrichtung entsteht ein gewisses Maß an Abfall. Hochverträgliche Materialien reduzieren diesen unvermeidlichen Verlust. Eine chemisch optimierte Klebeschicht erfordert weniger Rüstbögen. Bediener können die Temperatur der beheizten Walze viel schneller einstellen. Diese Effizienz schont Ihren zugrunde liegenden Substratbestand.
Diese Materialien halten nicht ewig. Sie unterliegen einer strengen, nicht verhandelbaren Haltbarkeitsdauer. Die meisten Hersteller garantieren eine Leistung von 12 bis 24 Monaten. Billige Brötchen zu horten erscheint zunächst finanziell sinnvoll. Allerdings verschlechtert sich die Klebstoffleimung mit der Zeit bei der Lagerung. Abgelaufene Rollen führen direkt zu katastrophalen Produktionsausfällen.
Die Auswahl eines neuen Lieferanten erfordert ein methodisches Vorgehen. Sie können diese Entscheidung nicht allein auf den Preis stützen. Implementieren Sie einen strengen Überprüfungs- und Testrahmen. Dies verhindert, dass instabile Materialien in Ihren täglichen Arbeitsablauf gelangen.
Stellen Sie zunächst kritische Fragen. Bieten sie MGI-spezifische Zertifizierungen an? Fragen Sie nach bewährten Fallstudien zu JETvarnish-Systemen. Allgemeine Erfahrungsberichte zählen nicht. Zweitens überprüfen Sie ihre Konvertierungsfähigkeiten. Bieten sie das Schneiden von Masterrollen gemäß den genauen MGI-Spezifikationen an? Sie benötigen präzise Breiten von 320 mm oder 520 mm. Schlechtes Schneiden führt zu ausgefransten Rollenkanten. Ausgefranste Kanten erzeugen Bahnstaub, der die UV-Lackschicht zerstört.
Geben Sie niemals Bestellungen im Palettenmaßstab vor, ohne kontrollierte Tests durchzuführen. Befolgen Sie dieses standardisierte Protokoll.
Die Auswahl des richtigen Materials ist eine hochtechnische Entscheidung. Es geht weit über eine einfache Beschaffungsaufgabe hinaus. Sie müssen die Trennchemie des Materials genau auf den MGI-UV-Lack abstimmen. Sie müssen auch Ihre maximalen Betriebsgeschwindigkeiten berücksichtigen. Das Ignorieren dieser technischen Realitäten führt zu schlechten Erträgen und frustrierten Betreibern.
Weisen Sie Ihre Produktionsleiter an, defensiv zu agieren. Fordern Sie 100-Meter-Musterrollen von ausgewählten Lieferanten an. Verwenden Sie diese spezifischen Beispiele, um Ihre schwierigsten Dateien einem Stresstest zu unterziehen. Gehen Sie bei feinen Linien und 3D-Konstruktionen an die Grenzen. Validieren Sie die Vernetzungschemie auf Ihren spezifischen Substraten. Nehmen Sie Großaufträge erst dann entgegen, wenn Sie alle internen Benchmarks bestanden haben.
A: Nein. Standard-Kaltfolien verwenden eine völlig andere Klebstoffchemie. Die Hersteller entwickeln sie speziell für Nassklebstoffe im Offset- oder Flexodruck. Sie können nicht richtig auf den intensiven, erhitzten UV-Härtungsprozess reagieren, der durch das MGI iFOIL-System erzeugt wird. Ihre Verwendung führt zu sofortiger Delaminierung und schweren Maschinenblockaden.
A: Abplatzungen auf bebauten Flächen sind auf drei häufige Probleme zurückzuführen. Erstens reicht die Temperatur Ihrer beheizten Walze möglicherweise nicht aus, um den Klebstoff zu aktivieren. Zweitens kann eine falsche Abwickelspannung dazu führen, dass die Folie weggezogen wird, bevor die Verbindung fest wird. Schließlich verhindert ein chemisches Missverhältnis zwischen der Klebeschicht und der UV-Lackformel eine ordnungsgemäße Vernetzung.
A: Sie müssen branchenübliche Erwartungen angeben, um die Maschinenkompatibilität sicherzustellen. Betreiber benötigen je nach Modul typischerweise 1-Zoll- oder 3-Zoll-Kerne. Die Rollenlängen variieren erheblich je nach Gewichtskapazität der Maschine. Für einen unterbrechungsfreien Produktionsablauf bestellen die meisten Betriebe Längen zwischen 1.000 und 3.000 Metern.


