
dichtbij
Kies uw site
Globaal
Sociale media

Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 14-09-2026 Herkomst: Locatie


Niet-overeenkomende kernen zorgen vaak voor verborgen kosten op de productievloer. Operators hebben dagelijks te maken met inconsistenties in de baanspanning. Telescopische rollen en onnodige stilstand van de pers zijn ernstig schadelijk voor de operationele efficiëntie. We zien deze fouten vaak in moderne conversieomgevingen.
Afdrukken van hoge kwaliteit is sterk afhankelijk van de mechanische stabiliteit direct bij het afwikkelstation. Een slecht gespecificeerde kerngrootte leidt direct tot folieschilfering. Het veroorzaakt registratieafwijking en verspilt duur substraat voordat het afdrukken zelfs maar begint. Om dit op te lossen, is technische precisie vereist.
We zullen onderzoeken hoe u de kernafmetingen perfect kunt afstemmen op uw specifieke opstelling. Je leert een technisch raamwerk om afwikkelaars goed te kunnen beoordelen. Wij helpen u de juiste componenten te specificeren zonder te vertrouwen op mechanische oplossingen met een hoog risico. Het vaststellen van deze mechanische basislijn zorgt voor soepelere productieprocessen. Het elimineert de dagelijkse frustraties waarmee uw persoperatoren worden geconfronteerd. Door uw aanpak vandaag te standaardiseren, voorkomt u morgen kostbare downtime.
Een losse pasvorm creëert onmiddellijke microvariaties op het internet. Wanneer operators een niet-overeenkomende kern op een spil forceren, fluctueert de spanning voortdurend. De kern glijdt tijdens snelle acceleratie. Spanningsdalingen zorgen ervoor dat de folie voortijdig gaat schilferen. Bovendien leiden onstabiele webben rechtstreeks tot registratiedrift. Er kunnen geen nauwe toleranties worden bereikt als het substraat over de rollen danst. Passend bij jouw De kerndiameter van koude folie precies op de doorn lost dit fundamentele probleem op.
Moderne apparatuur werkt uitzonderlijk snel. Een standaard smalbaanetikettenpersen overschrijden vaak snelheden van 90 meter per minuut. Snelle acceleratie versterkt de koppelkrachten op de afwikkelspindel. Als de kernafmeting te groot is, kunnen de klauwplaten de binnenwand niet stevig vastgrijpen. De spindel draait, maar de zware folierol blijft achter. Deze vertraagde reactie zorgt ervoor dat het web kapot gaat. Het dwingt de persoperator om de hele machine opnieuw in te rijgen.
Veel faciliteiten zijn sterk afhankelijk van step-up-adapters. Deze praktijk introduceert enorme mechanische en arbeidsinefficiënties. Operators verspillen kostbare installatieminuten met het wisselen van step-down-adapters voor niet-standaard kernen. Deze voortdurende omschakelingen doden de productiviteit. Elke keer dat een medewerker pauzeert om een adapter te verwisselen, verliest u potentiële output. Als u afstapt van tijdelijke oplossingen naar native kerndimensies, herstelt u uw basisefficiëntie.
De 3-inch kern domineert het moderne printlandschap. Het dient als de standaardstandaard voor meer dan 80% van de etikettenperstoepassingen. Deze maat zorgt voor een optimale balans. Het biedt een uitstekende kernstijfheid en maximaliseert de materiaalopbrengst. Bovendien garandeert het een naadloze integratie in vrijwel alle standaard persapparatuur. U hebt zelden speciaal gereedschap nodig om een rol van 3 inch te draaien.
Sommige nichescenario's vereisen nog steeds kernen van 1 inch. U kunt ze tegenkomen op oudere machines. Sterk op maat gemaakte short-run-modules maken er soms ook gebruik van. Deze kleinere diameter brengt echter ernstige beperkingen met zich mee. Het beperkt de maximale buitendiameter (OD) van de rol. Kleine kernen kunnen eenvoudigweg geen zware materiaalgewichten dragen. Ze hebben ook moeite om de spanningsstabiliteit te behouden tijdens snelle productieruns.
Je zult zelden 6-inch cores aantreffen op narrow web-opstellingen. Sommige faciliteiten evalueren ze specifiek voor runs met een hoog rendement. Een grotere diameter voorkomt effectief dat de folie opkrult nabij het midden van de rol. Het gebruik van deze enorme kernen vereist echter structurele upgrades. Standaard vrijdragende spindels missen vaak de kracht om ze te hanteren. U moet uw mechanische ondersteuningen upgraden voordat u een 6-inch ID uitvoert.
| (ID) | Primaire toepassing | Max. buitendiameter rol Ondersteuning | stijfheidsniveau |
|---|---|---|---|
| 1 inch (25,4 mm) | Oudere machines, kleine series | Laag (minder dan 10 inch) | Laag |
| 3 inch (76 mm) | Standaard smalbaanpersen | Gemiddeld tot hoog | Hoog |
| 6 inch (152 mm) | Hoge capaciteit, anti-krulling | Zeer hoog | Maximaal |
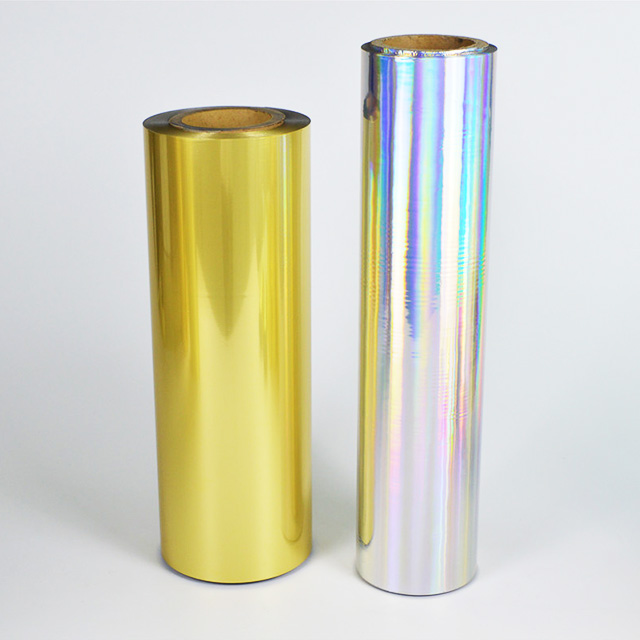
Luchtexpansieschachten vereisen extreme precisie. Ze vereisen exacte ID-toleranties om goed te kunnen functioneren. Een luchtdoorn van 3 inch heeft bijvoorbeeld een exacte binnendiameter van 3,00 tot 3,02 inch nodig. Generieke maatvoering zal mislukken. Als de kern te strak zit, kan de operator deze er niet op schuiven. Als het te los zit, zullen de luchtblazen het karton verpletteren. Evalueren Compatibiliteit met afwikkelaars zorgt ervoor dat uw pneumatische systemen precies functioneren zoals ontworpen.
U moet de fysieke limieten van uw apparatuur zorgvuldig berekenen. Elke vrijdragende spindel heeft een strikte draagkracht. Er is een directe relatie tussen kerngrootte, folielengte en fysiek gewicht. Een zware rol genereert een sterk buigmoment op een niet-ondersteunde spilas. Als de buitendiameter van de rol de machinelimieten overschrijdt, buigt de spil naar beneden. Deze doorbuiging ruïneert onmiddellijk de baanspanning aan de kant van de operator.
Grote persmerken maken gebruik van eigen afwikkelmodules. Mark Andy, Nilpeter en Gallus ontwikkelen elk unieke mechanische toleranties. Om uw inventaris te standaardiseren, moet u door deze specifieke configuraties navigeren. Wat feilloos werkt op een Nilpeter, kan op een oudere Mark Andy uitglijden. Raadpleeg de handleidingen van uw machine. Meet de exacte asdiameter voordat u nieuwe folierollen bestelt.
Het lijkt handig om adapters van 1 naar 3 inch of 3 naar 6 inch te gebruiken. Adapters introduceren echter secundaire faalpunten. Elke verbindingslaag vergroot het risico op kernslip. Pneumatische en mechanische adapters slagen er vaak niet in om gladde binnenwanden stevig vast te pakken. Tijdens een snelle persstop blijft de zware folierol draaien. De adapter verliest zijn grip volledig. Deze slip vernietigt het web en zorgt voor enorme materiaalverspilling.
Gestapelde adapters vernietigen de concentriciteit van de rol. Wanneer u mechanische onderdelen stapelt, vermenigvuldigen kleine productietoleranties zich. De rol begint te stuiteren terwijl hij draait. Dit stuiterende effect wordt rechtstreeks overgebracht naar het webpad. Het heeft ernstige gevolgen voor de druk van de koude folie langs de lijn. Inconsistente knijpdruk zorgt voor fragmentarische, onaanvaardbare folieoverdrachten.
U moet weten wanneer u adapters moet gebruiken. Gebruik het volgende raamwerk als leidraad voor uw beslissingen op de productievloer:
Veel voorkomende fouten die u moet vermijden:
U moet de exacte vereisten aan uw leveranciers doorgeven. Stel een strikte checklist op voor elke materiaalbestelling. Vraag nauwkeurige gegevenspunten van uw leveranciers. Vermeld de exacte kern-ID. Specificeer metrische versus imperiale conversies duidelijk. Definieer het kernmateriaal expliciet. Karton met een hoge druksterkte gedraagt zich anders dan hard plastic. Bepaal ten slotte de rolbreedte en de maximale buitendiameter. Een precieze De koudfolierolspecificatie beschermt u tegen onverwachte verrassingen op de werkvloer.
Inkoopteams kopen vaak wat het goedkoopste is. Productieteams betalen de prijs voor machine-uitval. Je moet deze twee afdelingen op één lijn brengen. Controleer eerst uw huidige persmogelijkheden. Meet elke afwikkelas handmatig. Werk vervolgens uw interne inkoopdocumentatie bij. Zorg ervoor dat uw kopers de mechanische beperkingen begrijpen. Vergrendel uw goedgekeurde specificaties. Dit voorkomt dat leveranciers een onverenigbaar product vervangen folierolkern om een paar centen te besparen.
Koop nooit grote volumes zonder eerst te testen. Implementeer een strikt verificatieprotocol voor elke nieuwe kernspecificatie. Volg deze stappen om de spanningsstabiliteit te verifiëren:
Bijpassende kernafmetingen dienen als uw absolute mechanische basislijn. Het is nooit een bijzaak. Het forceren van incompatibele rollen op uw apparatuur veroorzaakt ernstige operationele problemen. U verspilt duur substraat en verbrandt arbeidsuren. Vertrouw niet langer op gestapelde adapters voor dagelijkse productieruns. Native kernfittingen garanderen een stabiele baanspanning en een onberispelijke registratie.
Onderneem direct actie op uw werkvloer. Controleer vandaag nog de specificaties van uw bestaande afwikkelaar. Meet uw doornen handmatig om de werkelijke toleranties te bepalen. Update uw inkooprichtlijnen onmiddellijk. Raadpleeg uw gereedschaps- en folieleveranciers om een gestandaardiseerde inkoopchecklist op te stellen. Door de juiste fysieke afmetingen te hanteren, wordt maximale machine-uptime en superieure printkwaliteit gegarandeerd.
A: Een losse kern veroorzaakt onmiddellijk slippen. De afwikkelas zal tijdens snelle acceleratie in de kern draaien. Hierdoor daalt de baanspanning onmiddellijk, waardoor de folie gaat schilferen en het web uit de registratie raakt. Het leidt vaak tot webbreuken.
EEN: Ja. Kunststof kernen bieden superieure maatvastheid en stijfheid. Ze verpletteren niet onder hoge spandruk. Bovendien genereren ze geen stof, waardoor ze ideaal zijn voor cleanroomomgevingen en snelle smalbaantoepassingen.
A: Een grotere kerndiameter vermindert het totale beeldmateriaal dat binnen een specifieke rol-OD-limiet past. Een grotere kern kan echter beter omgaan met zware materiaalgewichten. Het voorkomt dat de binnenste folielagen nabij het midden krullen of kreuken.
EEN: Absoluut. Machines met een brede baan maken routinematig gebruik van kernen van 6 inch of zelfs 12 inch om enorme rolgewichten te ondersteunen en doorbuiging van de as te voorkomen. Machines met een smalle baan standaardiseren bijna universeel op kernen van 3 inch om gewicht en snelheid in evenwicht te brengen.
A: Industrienormen vereisen doorgaans een tolerantie voor de binnendiameter van 3,00 tot 3,02 inch (76,2 mm tot 76,7 mm). Toleranties buiten dit venster zullen ofwel een luchtdoorn verpletteren of er niet in slagen om veilig vast te grijpen.


