
schließen
Wählen Sie Ihre Website
Global
Soziale Medien

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 14.09.2026 Herkunft: Website


Nicht übereinstimmende Kerne verursachen oft versteckte Kosten in der Produktion. Bediener kämpfen täglich mit Unstimmigkeiten in der Bahnspannung. Teleskopwalzen und unnötige Stillstandszeiten der Druckmaschine beeinträchtigen die betriebliche Effizienz erheblich. Wir sehen diese Fehler häufig in modernen Konvertierungsumgebungen.
Für eine hohe Druckqualität ist die mechanische Stabilität direkt an der Abrollstation entscheidend. Eine schlecht spezifizierte Kerngröße führt direkt zum Abplatzen der Folie. Dies führt zu einer Abweichung der Registrierung und verschwendet teures Substrat, bevor der Druck überhaupt beginnt. Um dies zu beheben, ist technische Präzision erforderlich.
Wir werden untersuchen, wie Sie die Kernabmessungen perfekt an Ihr spezifisches Setup anpassen können. Sie erlernen einen technischen Rahmen, um Abwickler richtig zu bewerten. Wir helfen Ihnen bei der Spezifikation der richtigen Komponenten, ohne sich auf risikoreiche mechanische Problemumgehungen verlassen zu müssen. Die Festlegung dieser mechanischen Grundlinie sorgt für einen reibungsloseren Produktionsablauf. Es beseitigt die täglichen Frustrationen, mit denen Ihre Druckmaschinenbediener konfrontiert sind. Die Standardisierung Ihres Ansatzes heute verhindert kostspielige Ausfallzeiten morgen.
Eine lockere Passform erzeugt unmittelbare Mikrovariationen im gesamten Web. Wenn Bediener einen nicht passenden Kern auf eine Spindel drücken, schwankt die Spannung ständig. Der Kern gleitet bei schneller Beschleunigung. Spannungsabfälle führen dazu, dass die Folie vorzeitig abplatzt. Darüber hinaus führen instabile Bahnen direkt zu einer Registrierungsdrift. Wenn das Substrat über die Walzen tanzt, können keine engen Toleranzen eingehalten werden. Passend zu Ihrem Die exakte Anpassung des Kaltfolienkerndurchmessers an den Dorn löst dieses grundlegende Problem.
Moderne Geräte laufen außergewöhnlich schnell. Ein Standard Schmalbahn-Etikettendruckmaschinen erreichen häufig Geschwindigkeiten von mehr als 300 Fuß pro Minute. Eine schnelle Beschleunigung verstärkt die Drehmomentkräfte auf die Abwickelspindel. Bei einem zu großen Kernmaß können die Spannfutter die Innenwand nicht sicher greifen. Die Spindel dreht sich, aber die schwere Folienrolle hinkt hinterher. Diese verzögerte Reaktion zerstört das Netz. Es zwingt den Pressenbediener dazu, die gesamte Maschine neu einzufädeln.
Viele Einrichtungen sind stark auf Aufwärtsadapter angewiesen. Diese Praxis führt zu massiven mechanischen und arbeitstechnischen Ineffizienzen. Bediener verschwenden wertvolle Einrichtungsminuten durch den Wechsel von Abwärtsadaptern für nicht standardmäßige Kerne. Diese ständigen Umstellungen beeinträchtigen die Produktivität. Jedes Mal, wenn ein Mitarbeiter eine Pause macht, um einen Adapter auszutauschen, geht Ihnen potenzielle Leistung verloren. Die Abkehr von temporären Lösungen hin zu nativen Kerndimensionen stellt Ihre grundlegende Effizienz wieder her.
Der 3-Zoll-Kern dominiert die moderne Drucklandschaft. Es dient als Standardstandard für über 80 % der Etikettendruckanwendungen. Diese Größe sorgt für eine optimale Balance. Es bietet eine hervorragende Kernsteifigkeit und maximiert die Materialausbeute. Darüber hinaus garantiert es eine nahtlose Integration in nahezu alle Standard-Pressegeräte. Für den Betrieb einer 3-Zoll-Rolle sind selten Spezialwerkzeuge erforderlich.
Einige Nischenszenarien erfordern immer noch 1-Zoll-Kerne. Sie könnten auf älteren Computern auf sie stoßen. Manchmal werden sie auch von hochgradig kundenspezifischen Modulen für kurze Auflagen genutzt. Dieser kleinere Durchmesser bringt jedoch erhebliche Einschränkungen mit sich. Es begrenzt den maximalen Rollenaußendurchmesser (OD). Kleine Kerne können hohe Materialgewichte einfach nicht tragen. Außerdem haben sie Schwierigkeiten, die Spannungsstabilität bei schnellen Produktionsläufen aufrechtzuerhalten.
In Narrow-Web-Setups findet man nativ nur selten 6-Zoll-Kerne. Einige Einrichtungen bewerten sie speziell für Läufe mit hoher Ausbeute. Ein größerer Durchmesser verhindert wirksam, dass sich die Folie nahe der Rollenmitte wellt. Die Verwendung dieser massiven Kerne erfordert jedoch strukturelle Verbesserungen. Standardmäßig auskragenden Spindeln fehlt oft die Kraft, sie zu handhaben. Sie müssen Ihre mechanischen Stützen aufrüsten, bevor Sie einen 6-Zoll-ID verwenden.
| Kerngröße (ID) | Hauptanwendung | Max. Rollen-Außen- | Stützsteifigkeitsgrad |
|---|---|---|---|
| 1 Zoll (25,4 mm) | Ältere Maschinen, kleine Auflagen | Niedrig (unter 10 Zoll) | Niedrig |
| 3 Zoll (76 mm) | Standard-Schmalbahndruckmaschinen | Mittel bis Hoch | Hoch |
| 6 Zoll (152 mm) | Anti-Curl-Läufe mit hoher Kapazität | Sehr hoch | Maximal |
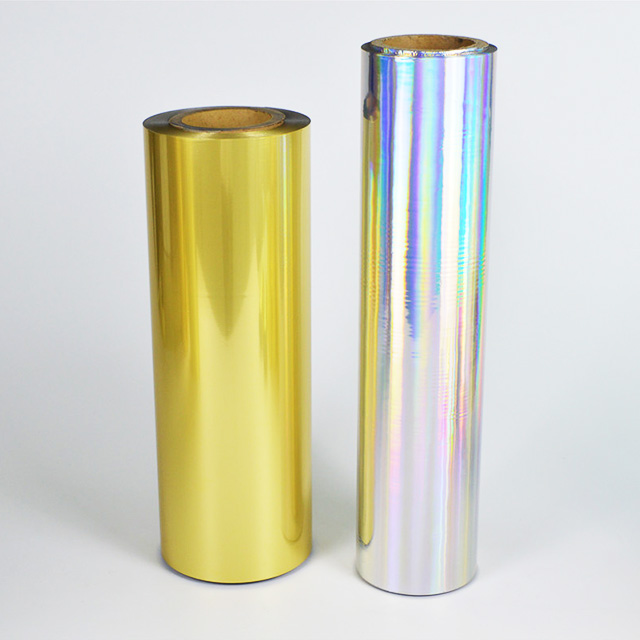
Luftexpansionsschächte erfordern höchste Präzision. Sie erfordern exakte ID-Toleranzen, um richtig einzurasten. Beispielsweise benötigt ein 3-Zoll-Luftdorn einen genauen Innendurchmesser von 3,00 bis 3,02 Zoll. Die allgemeine Größenbestimmung schlägt fehl. Wenn der Kern zu fest sitzt, kann der Bediener ihn nicht aufschieben. Wenn es zu locker ist, zerdrücken die Luftblasen den Karton. Bewerten Die Abwicklerkompatibilität stellt sicher, dass Ihre pneumatischen Systeme genau wie vorgesehen funktionieren.
Sie müssen die physikalischen Grenzen Ihrer Ausrüstung sorgfältig berechnen. Jede freitragende Spindel hat eine strenge Tragfähigkeit. Es besteht ein direkter Zusammenhang zwischen Kerngröße, Folienlänge und physikalischem Gewicht. Eine schwere Rolle erzeugt ein starkes Biegemoment auf eine nicht gelagerte Spindelwelle. Wenn der Außendurchmesser der Rolle die Maschinengrenzen überschreitet, biegt die Spindel nach unten ab. Durch diese Ablenkung wird die Bahnspannung auf der Bedienerseite sofort zerstört.
Große Druckmaschinenmarken nutzen proprietäre Abwickelmodule. Mark Andy, Nilpeter und Gallus entwickeln jeweils einzigartige mechanische Toleranzen. Die Standardisierung Ihres Inventars erfordert die Navigation durch diese spezifischen Konfigurationen. Was bei einem Nilpeter einwandfrei funktioniert, könnte bei einem älteren Mark Andy rutschen. Sie sollten Ihre Maschinenhandbücher konsultieren. Messen Sie den genauen Wellendurchmesser, bevor Sie neue Folienrollen bestellen.
Die Verwendung von 1-auf-3-Zoll- oder 3-auf-6-Zoll-Adaptern erscheint praktisch. Allerdings führen Adapter zu sekundären Fehlerquellen. Jede Verbindungsschicht erhöht die Gefahr des Kernverrutschens. Pneumatische und mechanische Adapter können glatte Innenwände oft nicht festhalten. Bei einem schnellen Pressstopp dreht sich die schwere Folienrolle weiter. Der Adapter verliert völlig seinen Halt. Dieser Schlupf ruiniert die Bahn und führt zu massiver Materialverschwendung.
Gestapelte Adapter zerstören den Rundlauf der Walzen. Beim Stapeln mechanischer Teile vervielfachen sich winzige Fertigungstoleranzen. Die Rolle beginnt zu springen, während sie sich dreht. Dieser Sprungeffekt überträgt sich direkt auf den Bahnpfad. Es wirkt sich stark auf den Kaltfolien-Spaltdruck entlang der Linie aus. Ein ungleichmäßiger Anpressdruck führt zu fleckigen, inakzeptablen Folienübertragungen.
Sie müssen wissen, wann Sie Adapter verwenden müssen. Nutzen Sie den folgenden Rahmen als Leitfaden für Ihre Produktionsentscheidungen:
Häufige Fehler, die es zu vermeiden gilt:
Sie müssen Ihren Lieferanten genaue Anforderungen mitteilen. Erstellen Sie für jede Materialbestellung eine strenge Checkliste. Fordern Sie von Ihren Lieferanten präzise Datenpunkte. Geben Sie die genaue Core-ID an. Geben Sie die Umrechnungen zwischen metrischen und imperialen Einheiten deutlich an. Definieren Sie das Kernmaterial explizit. Ein hochdruckfester Karton verhält sich anders als starrer Kunststoff. Legen Sie abschließend die Rollenbreite und den maximalen Außendurchmesser fest. Eine präzise Die Spezifikation der Kaltfolienrolle schützt Sie vor unerwarteten Überraschungen in der Werkstatt.
Beschaffungsteams kaufen oft das, was am günstigsten ist. Produktionsteams zahlen den Preis für Maschinenstillstandszeiten. Sie müssen diese beiden Abteilungen aufeinander abstimmen. Überprüfen Sie zunächst Ihre aktuellen Druckmaschinenkapazitäten. Messen Sie jede Abwickelwelle manuell. Aktualisieren Sie als Nächstes Ihre interne Einkaufsdokumentation. Stellen Sie sicher, dass Ihre Käufer die mechanischen Einschränkungen verstehen. Sperren Sie Ihre genehmigten Spezifikationen. Dies verhindert, dass Lieferanten ein inkompatibles Produkt ersetzen Folienrollenkern, nur um ein paar Cent zu sparen.
Kaufen Sie niemals große Mengen, ohne vorher zu testen. Implementieren Sie ein strenges Verifizierungsprotokoll für jede neue Kernspezifikation. Befolgen Sie diese Schritte, um die Spannungsstabilität zu überprüfen:
Passende Kernabmessungen dienen als absolute mechanische Grundlinie. Es ist nie ein nachträglicher Gedanke. Das Aufzwingen inkompatibler Rollen in Ihre Ausrüstung führt zu erheblichen Betriebsproblemen. Sie verschwenden teures Substrat und verbrennen Arbeitsstunden. Verlassen Sie sich bei täglichen Produktionsläufen nicht mehr auf gestapelte Adapter. Native Kernbestückungen garantieren eine stabile Bahnspannung und eine einwandfreie Registrierung.
Ergreifen Sie sofort Maßnahmen in Ihrer Werkstatt. Prüfen Sie noch heute Ihre vorhandenen Abwicklerspezifikationen. Messen Sie Ihre Dorne manuell, um die tatsächlichen Toleranzen zu ermitteln. Aktualisieren Sie Ihre Beschaffungsrichtlinien umgehend. Wenden Sie sich an Ihre Werkzeug- und Folienlieferanten, um eine standardisierte Beschaffungscheckliste zu erstellen. Die richtigen physikalischen Abmessungen sorgen für maximale Maschinenverfügbarkeit und hervorragende Druckqualität.
A: Ein lockerer Kern verursacht sofortiges Verrutschen. Bei schneller Beschleunigung dreht sich die Abwickelwelle im Kern. Dadurch sinkt die Bahnspannung sofort, was dazu führt, dass die Folie abblättert und die Bahn aus der Ausrichtung gerät. Es kommt häufig zu Bahnrissen.
A: Ja. Kunststoffkerne bieten eine überragende Dimensionsstabilität und Steifigkeit. Sie zerdrücken nicht unter hohem Futterdruck. Darüber hinaus erzeugen sie keinen Staub, was sie ideal für Reinraumumgebungen und Hochgeschwindigkeitsanwendungen mit schmalen Bahnen macht.
A: Ein größerer Kerndurchmesser verringert die Gesamtmenge an Filmmaterial, die innerhalb einer bestimmten Rollen-Außendurchmessergrenze untergebracht werden kann. Allerdings bewältigt ein größerer Kern größere Materialgewichte besser. Es verhindert, dass sich die inneren Folienschichten in der Nähe der Mitte kräuseln oder Falten bilden.
A: Absolut. Breitbahnmaschinen verwenden routinemäßig 6-Zoll- oder sogar 12-Zoll-Kerne, um große Rollengewichte zu tragen und eine Durchbiegung der Welle zu verhindern. Schmalbahnmaschinen verwenden fast überall standardmäßig 3-Zoll-Kerne, um Gewicht und Geschwindigkeit in Einklang zu bringen.
A: Industriestandards erfordern typischerweise eine Innendurchmessertoleranz von 3,00 bis 3,02 Zoll (76,2 mm bis 76,7 mm). Toleranzen außerhalb dieses Fensters führen dazu, dass der Luftdorn entweder zerdrückt oder nicht sicher greift.


