
vicino
Scegli il tuo sito
Globale
Mezzi sociali

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-14 Origine: Sito


I nuclei non corrispondenti spesso creano costi nascosti nel reparto di produzione. Gli operatori lottano quotidianamente contro le incongruenze della tensione del nastro. I rulli telescopici e i tempi di fermo macchina inutili compromettono gravemente l’efficienza operativa. Vediamo questi errori frequentemente nei moderni ambienti di conversione.
La stampa di alta qualità dipende fortemente dalla stabilità meccanica proprio nella stazione di svolgimento. Una dimensione del nucleo non specificata correttamente porta direttamente allo sfaldamento della pellicola. Ciò provoca uno spostamento del registro e uno spreco di substrati costosi prima ancora che la stampa abbia inizio. Risolvere questo problema richiede precisione tecnica.
Esploreremo come abbinare perfettamente le dimensioni principali alla tua configurazione specifica. Imparerai un quadro tecnico per valutare correttamente gli svolgitori. Ti aiuteremo a specificare i componenti giusti senza fare affidamento su soluzioni meccaniche ad alto rischio. La definizione di questa linea di base meccanica garantisce cicli di produzione più fluidi. Elimina le frustrazioni quotidiane che devono affrontare gli operatori della stampa. Standardizzare il tuo approccio oggi previene costosi tempi di inattività domani.
Una vestibilità ampia crea micro-variazioni immediate sul web. Quando gli operatori forzano un nucleo non corrispondente su un mandrino, la tensione fluttua costantemente. Il nucleo scivola durante una rapida accelerazione. Le cadute di tensione causano lo sfaldamento prematuro della pellicola. Inoltre, le reti instabili portano direttamente alla deriva della registrazione. Non è possibile ottenere tolleranze strette quando il substrato danza sui rulli. Corrispondenza al tuo il diametro del nucleo della lamina a freddo esattamente al mandrino risolve questo problema fondamentale.
Le attrezzature moderne funzionano eccezionalmente velocemente. Una norma la macchina da stampa per etichette a banda stretta supera spesso la velocità di 300 piedi al minuto. La rapida accelerazione amplifica le forze di coppia sul mandrino di svolgimento. Se la dimensione del nucleo è troppo grande, i mandrini non possono afferrare saldamente la parete interna. Il fuso gira, ma il pesante rotolo di pellicola rimane indietro. Questa reazione ritardata spezza la rete. Costringe l'operatore della pressa a reinfilare l'intera macchina.
Molte strutture fanno molto affidamento sugli adattatori step-up. Questa pratica introduce enormi inefficienze meccaniche e di manodopera. Gli operatori sprecano minuti preziosi per la configurazione cambiando gli adattatori step-down per core non standard. Questi continui cambiamenti uccidono la produttività. Ogni volta che un lavoratore si ferma per scambiare un adattatore, si perde potenziale di output. Il passaggio dalle soluzioni temporanee alle dimensioni principali native ripristina l'efficienza di base.
Il nucleo da 3 pollici domina il panorama della stampa moderna. Serve come standard predefinito per oltre l'80% delle applicazioni di stampa di etichette. Questa dimensione fornisce un equilibrio ottimale. Offre un'eccellente rigidità del nucleo e massimizza la resa del materiale. Inoltre, garantisce un'integrazione perfetta con quasi tutte le apparecchiature di stampa standard. Raramente sono necessari strumenti specializzati per eseguire un rotolo da 3 pollici.
Alcuni scenari di nicchia richiedono ancora core da 1 pollice. Potresti incontrarli su macchine legacy. A volte li utilizzano anche moduli a breve termine altamente personalizzati. Tuttavia, questo diametro più piccolo presenta gravi limitazioni. Limita il diametro esterno massimo del rotolo (OD). I nuclei piccoli semplicemente non possono sostenere pesi di materiali pesanti. Inoltre, faticano a mantenere la stabilità della tensione durante i cicli di produzione rapidi.
Raramente troverai core da 6 pollici in modo nativo su configurazioni a rete stretta. Alcune strutture li valutano specificatamente per tirature ad alto rendimento. Un diametro maggiore previene efficacemente l'arricciamento della pellicola vicino al centro del rotolo. Tuttavia, l’utilizzo di questi enormi nuclei richiede aggiornamenti strutturali. I mandrini a sbalzo standard spesso non hanno la forza per gestirli. È necessario aggiornare i supporti meccanici prima di eseguire un ID da 6 pollici.
| Dimensioni del nucleo (ID) | Applicazione primaria | del supporto diametro esterno massimo del rotolo | Livello di rigidità |
|---|---|---|---|
| 1 pollice (25,4 mm) | Macchine legacy, tirature brevi | Basso (sotto i 10 pollici) | Basso |
| 3 pollici (76 mm) | Macchine da stampa standard a banda stretta | Da medio ad alto | Alto |
| 6 pollici (152 mm) | Percorsi antiarricciatura ad alta capacità | Molto alto | Massimo |
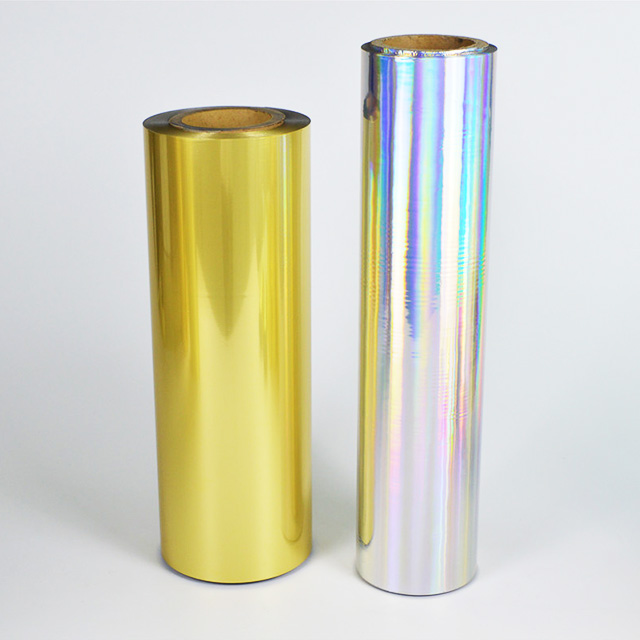
Gli alberi ad espansione d'aria richiedono estrema precisione. Richiedono tolleranze ID esatte per impegnarsi correttamente. Ad esempio, un mandrino ad aria da 3 pollici necessita di un diametro interno esatto compreso tra 3,00 e 3,02 pollici. Il dimensionamento generico avrà esito negativo. Se il nucleo è troppo stretto, l'operatore non può inserirlo. Se è troppo largo, le camere d'aria schiacceranno il cartone. Valutare la compatibilità dello svolgitore garantisce che i vostri sistemi pneumatici funzionino esattamente come progettati.
È necessario calcolare attentamente i limiti fisici della propria attrezzatura. Ogni mandrino a sbalzo ha una capacità di peso rigorosa. Esiste una relazione diretta tra dimensione del nucleo, lunghezza del foglio e peso fisico. Un rullo pesante genera un forte momento flettente su un albero del mandrino non supportato. Se il diametro esterno del rotolo supera i limiti della macchina, il mandrino si flette verso il basso. Questa deflessione rovina immediatamente la tensione del nastro sul lato operatore.
I principali marchi di macchine da stampa utilizzano moduli di svolgimento proprietari. Mark Andy, Nilpeter e Gallus progettano tolleranze meccaniche uniche. La standardizzazione del tuo inventario richiede la navigazione in queste configurazioni specifiche. Ciò che funziona perfettamente su un Nilpeter potrebbe scivolare su un vecchio Mark Andy. Dovresti consultare i manuali della tua macchina. Misurare il diametro esatto dell'albero prima di ordinare nuovi rotoli di pellicola.
L'utilizzo di adattatori da 1 a 3 pollici o da 3 a 6 pollici sembra conveniente. Tuttavia, gli adattatori introducono punti di errore secondari. Ogni strato di connessione aumenta il rischio di slittamento del nucleo. Gli adattatori pneumatici e meccanici spesso non riescono ad aderire saldamente alle pareti interne lisce. Durante un arresto rapido della stampa, il rotolo di pellicola pesante continua a girare. L'adattatore perde completamente la presa. Questo slittamento rovina il web e crea enormi sprechi di materiale.
Gli adattatori impilati distruggono la concentricità del rotolo. Quando si impilano parti meccaniche, le tolleranze di produzione minime si moltiplicano. Il rotolo inizia a rimbalzare mentre gira. Questo effetto di rimbalzo si trasferisce direttamente nel percorso del nastro. Influisce gravemente sulla pressione della linea di contatto della lamina fredda lungo la linea. Una pressione di presa incoerente crea trasferimenti di lamina irregolari e inaccettabili.
Devi sapere quando utilizzare gli adattatori. Utilizza la seguente struttura per guidare le decisioni sul tuo reparto di produzione:
Errori comuni da evitare:
È necessario comunicare i requisiti esatti ai fornitori. Crea una lista di controllo rigorosa per ogni ordine di materiale. Richiedi dati precisi ai tuoi fornitori. Includi l'esatto ID Core. Specificare chiaramente le conversioni metriche e imperiali. Definire esplicitamente il materiale principale. Un cartone ad alta resistenza allo schiacciamento si comporta diversamente dalla plastica rigida. Infine, stabilire la larghezza del rotolo e il diametro esterno massimo. Un preciso le specifiche del rotolo di lamina a freddo ti proteggono da sorprese inaspettate in officina.
I team di procurement spesso acquistano ciò che è più economico. I team di produzione pagano il prezzo in termini di fermo macchina. È necessario allineare questi due dipartimenti. Innanzitutto, controlla le tue attuali capacità di stampa. Misurare manualmente ogni albero svolgitore. Successivamente, aggiorna la documentazione interna di acquisto. Assicurati che i tuoi acquirenti comprendano i vincoli meccanici. Blocca le tue specifiche approvate. Ciò impedisce ai fornitori di sostituire un prodotto incompatibile anima del rotolo di alluminio solo per risparmiare qualche centesimo.
Non acquistare mai grandi volumi senza prima testarli. Implementare un rigoroso protocollo di verifica per qualsiasi nuova specifica di base. Seguire questi passaggi per verificare la stabilità della tensione:
Le dimensioni principali corrispondenti fungono da riferimento meccanico assoluto. Non è mai un ripensamento. Forzare rotoli incompatibili sull'attrezzatura provoca gravi mal di testa operativi. Sprecherai un substrato costoso e brucerai ore di lavoro. Smetti di fare affidamento su adattatori in pila per le corse di produzione giornaliere. Gli adattamenti nativi del nucleo garantiscono una tensione del nastro stabile e una registrazione impeccabile.
Agisci immediatamente nella tua officina. Controlla oggi stesso le specifiche del tuo svolgitore esistente. Misura i tuoi mandrini manualmente per determinare le tolleranze effettive. Aggiorna immediatamente le tue linee guida sugli appalti. Consulta i tuoi fornitori di utensili e fogli per creare una lista di controllo di approvvigionamento standardizzata. Ottenere le giuste dimensioni fisiche garantisce la massima operatività della macchina e una qualità di stampa superiore.
R: Un nucleo allentato provoca uno slittamento immediato. L'albero dello svolgitore girerà all'interno dell'anima durante la rapida accelerazione. Ciò riduce istantaneamente la tensione del nastro, causando lo sfaldamento della lamina e la fuoriuscita del nastro dalla registrazione. Spesso porta a rotture del nastro.
R: Sì. I nuclei in plastica offrono stabilità dimensionale e rigidità superiori. Non si schiacciano sotto l'elevata pressione del mandrino. Inoltre, non generano polvere, il che li rende ideali per ambienti cleanroom e applicazioni a banda stretta ad alta velocità.
R: Un diametro del nucleo maggiore riduce il metraggio totale che è possibile inserire entro un limite specifico di diametro esterno del rotolo. Tuttavia, un nucleo più grande gestisce meglio i pesi dei materiali pesanti. Impedisce che gli strati interni della lamina si arriccino o si raggrinziscano vicino al centro.
R: Assolutamente. Le macchine a banda larga utilizzano abitualmente anime da 6 pollici o addirittura 12 pollici per supportare pesi massicci dei rotoli e prevenire la deflessione dell'albero. Le macchine a banda stretta si standardizzano quasi universalmente su anime da 3 pollici per bilanciare peso e velocità.
R: Gli standard del settore richiedono in genere una tolleranza del diametro interno compresa tra 76,2 mm e 76,7 mm (da 3,00 a 3,02 pollici). Le tolleranze al di fuori di questa finestra potrebbero schiacciare un mandrino pneumatico o non riuscire a fare presa in modo sicuro.


