
dichtbij
Kies uw site
Globaal
Sociale media

Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 16-09-2026 Herkomst: Locatie


Een slechte consistentie van de coating brengt extreem hoge eisen met zich mee voor uw productielijn. Machine-uitval, verspild substraat en gecompromitteerde merkverpakkingen vormen een plaag voor operaties zonder strikte kwaliteitscontroles. Dit falen is vooral schadelijk in sectoren met een hoge compliance. Farmaceutische producten en premium FMCG-merken vereisen absolute visuele en functionele perfectie. Evalueren Bij kouddrukfolie gaat het nooit alleen om het visueel inspecteren van het uiteindelijke bedrukte vel. Het vereist een systematische audit van de productiecontroles van de leverancier, naast uw eigen prestatievariabelen aan de perszijde. Wij bieden een praktische, op bewijs gebaseerde aanpak voor het auditen van zowel het materiaal zelf als de productiepartner die het levert. U leert precies hoe u de belangrijkste prestatiestatistieken nauwkeurig kunt meten. We laten u ook zien hoe u leveranciersevaluaties effectief kunt structureren om kwetsbaarheden in de toeleveringsketen te elimineren.
Consistente koudefolietoepassing is afhankelijk van het controleren van drie kernvariabelen: lijmcompatibiliteit, stabiliteit van de lossingslaag en optische dichtheid.
Een rigoureuze audit van leveranciers van koudfolie moet de traceerbaarheid van grondstoffen verifiëren en partijspecifieke analysecertificaten (COA's) eisen.
Press-side offsetdruk koudfolie-audits vereisen gestandaardiseerde productiesnelheden en gecontroleerde UV-uithardingsomgevingen om de folieprestaties te isoleren van machinefouten.
Het vaststellen van strikte tolerantiedrempels voor de consistentie van foliebatches in uw Service Level Agreements (SLA's) beperkt de risico's in de toeleveringsketen.
Variaties in de lossingslaag of metallisatielaag veroorzaken opeenvolgende productiefouten. Operators hebben vaak te maken met ernstige schilfering, microscopisch kleine gaatjes of een slechte randdefinitie. Deze visuele en structurele gebreken vloeien rechtstreeks voort uit oneffenheden Aanbrengen van koude foliecoating tijdens het productieproces in de fabriek. Wanneer de formulering van de lossingswas fluctueert, weigert de aluminiumlaag netjes los te komen van de PET-draagfilm.
Materiële inconsistentie vertaalt zich rechtstreeks in harde financiële kosten. De stilstandtijd van de pers neemt drastisch toe wanneer operators de apparatuur herhaaldelijk opnieuw moeten kalibreren om tegemoet te komen aan wisselend rolgedrag. U genereert buitensporig veel voorbereidingsafval als u probeert de perfecte afdruk en het lijmvolume te verkrijgen. In extreme scenario's wijzen merken complete series farmaceutische of consumentenverpakkingen volledig af. Onleesbare overgedrukte tekst en gecompromitteerde beveiligingsfuncties vernietigen de levensvatbaarheid van het product en schaden het merkvertrouwen ernstig.
Een succesvolle audit garandeert voorspelbare resultaten bij alle persruns. U wilt keer op keer een consistente lossingskracht en een uniforme overdrukbaarheid. Het materiaal moet vlekkeloos verlopen zonder uw maximale perssnelheden te verstoren. Wij definiëren succes als de mogelijkheid om masterrollen te verwisselen zonder ook maar één knop op de persconsole aan te raken.
U moet zich concentreren op kwantificeerbare gegevenspunten in plaats van op subjectieve visuele controles. Om robuustheid te garanderen consistentie van foliebatches moeten operators voor en tijdens de run verschillende specifieke structurele variabelen nauwgezet volgen.
De consistentie van de lossingscoating bepaalt uiteindelijk uw overdrachtssnelheden. Als de coating in de fabriek te strak wordt aangebracht, zal de folie bij hoge perssnelheden niet overbrengen. De lijm kan de verbinding met de PET-drager eenvoudigweg niet overwinnen. Omgekeerd, als de coating te los zit, zult u last krijgen van ernstige stofvorming. Kleine metaaldeeltjes zullen in uw inkttrein terechtkomen, waardoor een uitgebreide machinereiniging nodig is.
U moet gekalibreerde densitometers gebruiken om de dekking en helderheid te verifiëren. Het controleren van deze statistieken over de gehele webbreedte is absoluut essentieel. Vergelijk metingen tussen verschillende masterrollen om variaties tussen batches op te sporen. Een ongelijkmatige metallisatie duidt vaak op slechte controles van de vacuümkamers in de fabriek van de leverancier.
Het controleren van oppervlakte-energie is van cruciaal belang voor de stroomafwaartse verwerking. Het bepaalt hoe goed uw UV-inkten hechten aan de bovenste laklaag van de folie. Lage dyne-niveaus resulteren in een slechte overdruk, waardoor de inkt een netvormig patroon vormt of volledig loslaat. Gebruik altijd nieuwe dyne-oplossingen, omdat verlopen pennen gevaarlijk onnauwkeurige metingen opleveren.
Evalueer hoe de receptieve laag van de folie samenwerkt met uw specifieke chemie. U hebt een betrouwbare hechting nodig, of u nu UV-uithardende of conventionele lijmen gebruikt. Incompatibele oppervlaktechemie zal het falen van de folie simuleren, zelfs als de rol zelf aan de standaardspecificaties voldoet.
In het onderstaande diagram wordt uiteengezet hoe we deze kritische auditstatistieken categoriseren en meten:
Parameter voor controlestatistieken |
Standaard testmethode |
Doel operationeel resultaat |
Veelvoorkomend defect als het mislukt |
|---|---|---|---|
Laat kracht los |
Gecontroleerd afpeltesten onder spanning |
Voorspelbare, soepele scheiding |
Afstoffen (los) of slechte overdracht (strak) |
Optische dichtheid |
Densitometer scannen op internet |
Uniforme dekking en helderheid |
Ongelijkmatige metaalglans, visuele strepen |
Oppervlaktespanning |
Testen met vloeibare dyne-pen |
Optimaal dyne-niveau voor inkthechting |
Overgedrukte inktreticulatie of peeling |
Zelfklevende affiniteit |
Cross-arcering tapetest op de pers |
Geen structurele delaminatie |
Volledige folielift tijdens handling |
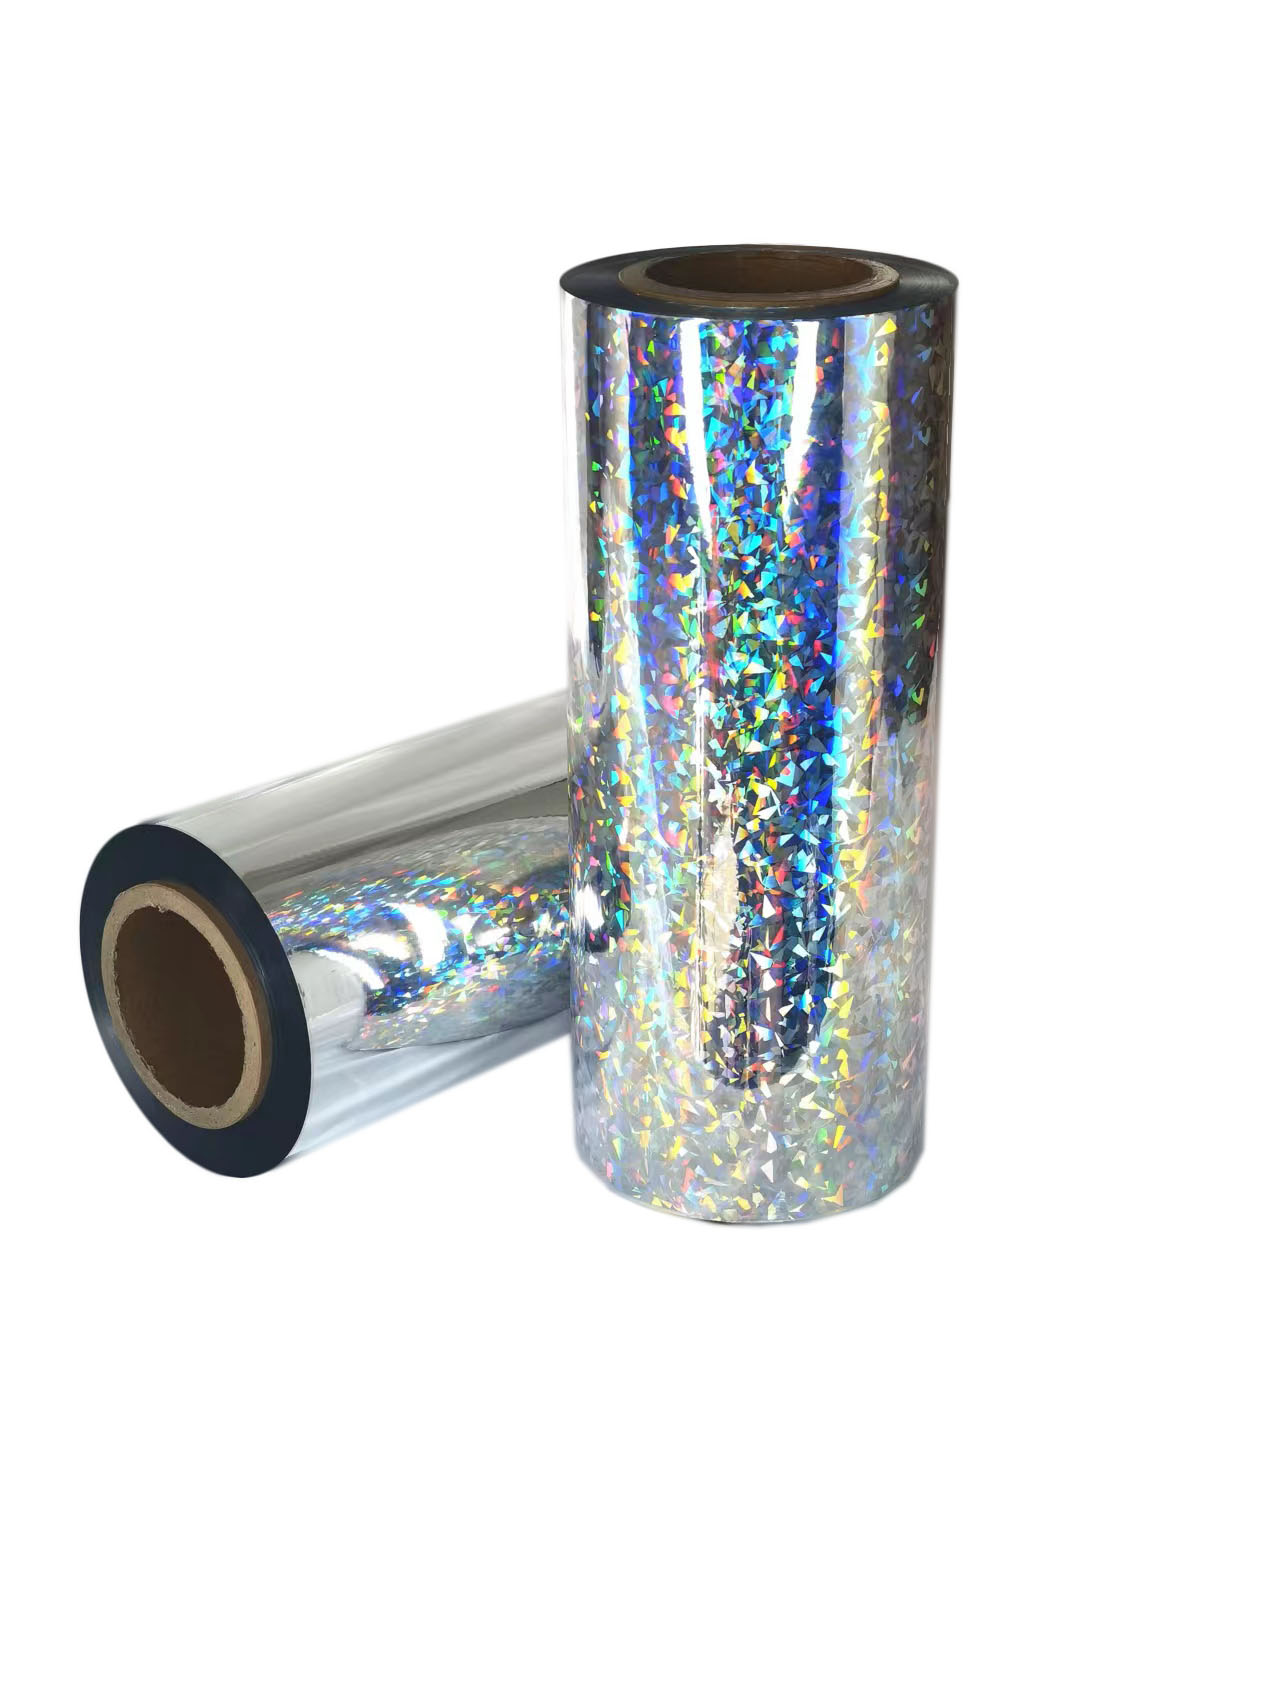
Het evalueren van de productiefaciliteit is net zo belangrijk als het evalueren van het fysieke materiaal. Een veelomvattend Cold Foil-leveranciersaudit graaft diep in operationele transparantie en kwaliteitscontroles op fabrieksniveau. Vertrouw niet uitsluitend op verkoopbrochures.
Kijk verder dan de basis ISO 9001-certificeringen. Sectoren met hoge compliance vereisen geavanceerde, strikt onderhouden referenties. Controleer of er internationaal erkende duurzaamheidskaders zijn, zoals het Aluminium Stewardship Initiative (ASI). Als u farmaceutische verpakkingen bedrukt, controleer dan of de Good Manufacturing Practice (GMP) strikt wordt nageleefd. De faciliteit moet voor alle masterrollen een klimaatgecontroleerde opslag onderhouden om schade door vocht te voorkomen.
Eis volledige zichtbaarheid van uw supply chain van uw leverancier. Uw leverancier moet een defecte rollback kunnen traceren tot de exacte productiebatch. Ze moeten gemakkelijk de specifieke gebruikte PET-dragerfilmhars en aluminiumblokken kunnen identificeren. Zonder deze traceerbaarheid wordt het isoleren van de hoofdoorzaak van een storing volkomen onmogelijk.
Audit hun Quality Assurance Standard Operating Procedures (SOP's). Vraag ze rechtstreeks: hoe vaak nemen ze monsters tijdens een productierun van één masterrol? Ze moeten de treksterkte testen en de kracht continu loslaten. Sporadisch testen zorgt ervoor dat enorme defecten onopgemerkt door de scheuren glippen.
Verplicht batchspecifieke analysecertificaten (COA's) voor elke levering. Uit deze documenten moet blijken dat de geleverde materialen voldoen aan uw vooraf overeengekomen technische specificaties. Accepteer geen generieke, gekopieerde en geplakte gegevensbladen. Het COA fungeert als uw eerste verdedigingslinie als een worp op de pers mislukt.
Machinevariabelen maskeren vaak echte materiaalfouten. Voordat u de schuld de schuld geeft, moet u de prestatiegegevens isoleren. Controle offsetdruk koudfolie vereist strikte, herhaalbare protocollen op de perszijde.
Vergrendel uw persvariabelen onmiddellijk. Documenteer het exacte rasterwalsvolume (BCM), de dekendrukinstellingen en het wattage van de UV-lamp. U moet een consistente basislijn vaststellen. Verslechterde UV-lampen veroorzaken vaak een slechte uitharding, wat operators vervolgens ten onrechte wijten aan de ontvangende laag van de folie. Gebruik radiometers om de werkelijke UV-uitvoer te verifiëren.
Voer de standaard cross-hatch- of tape-peeltest uit om de structurele integriteit te verifiëren. Deze test laat zien hoe goed de folie hecht aan het substraat en hoe goed deze overgedrukte inkt accepteert.
Volg deze stappen om een betrouwbare tapetest uit te voeren:
Print een stevig blok folie op het substraat met uw standaard lijmgewicht.
Laat de plaat volledig uitharden onder uw geoptimaliseerde en geverifieerde UV-lampinstellingen.
Breng een strook gestandaardiseerde hechtingstesttape aan over het verijdelde gebied.
Druk de tape stevig aan en verwijder alle opgesloten luchtbellen met een gladde roller.
Trek de tape snel los in een strikte hoek van 180 graden.
Inspecteer zowel de tape als de ondergrond om het exacte percentage verwijderde folie te berekenen.
Voer gestandaardiseerde testdoelen uit tijdens uw evaluatieproeven. Voeg zware, effen dekkingsgebieden toe naast ingewikkelde fijne lijntypografie. Deze dubbele aanpak onderzoekt de ware veelzijdigheid van het materiaal. Een rol kan grote blokken prima verwerken, maar faalt volledig in het vasthouden van scherpe, één-punts serif-lettertypen.
Observeer het gedrag van de folie zorgvuldig onder hoge snelheidsspanning. Let goed op het breken, krullen of uitrekken van de draagfilm. De PET-drager moet onder spanning een absolute maatvastheid behouden. Als de film kromtrekt, zal de registratie gedurende de hele run voortdurend afwijken.
Real-world productieomgevingen introduceren altijd onverwachte variabelen. U moet defecten nauwkeurig diagnosticeren om de risico's te beperken en de persen draaiende te houden.
Deze kleine microscopisch kleine openingen vernietigen het premium uiterlijk van de afgewerkte verpakking. Bepaal eerst de werkelijke oorzaak met behulp van de loep van een printer. Het kan een ongelijkmatige foliemetallisatie zijn, afkomstig uit de fabriek. Als alternatief kan een gebrekkige lijmtoepassing of een onjuiste oppervlaktespanning van het substraat de oorzaak zijn. Als het substraat te poreus is, absorbeert het de lijm voordat het de folie kan vastgrijpen, waardoor er duidelijke holtes ontstaan.
De opeenhoping van foliedeeltjes beschadigt drukplaten en dekens ernstig. U moet een diagnose stellen of u te maken heeft met overuitgeharde lijmen of een structureel onstabiele folieloslaag. Een te broze lossingslaag brokkelt onmiddellijk af onder afdrukdruk. Omgekeerd, als de lijm te snel uithardt vóór contact met de kneep, zullen de folieranden kapot gaan.
Soms wordt de metallic afwerking dof na de productie. Het kan na een paar dagen zelfs dramatisch van kleur veranderen. Identificeer inconsistenties in de bovenste laklaag. Een slechte lakformulering veroorzaakt snelle oxidatie bij blootstelling aan omgevingslucht en vochtigheid. Dit defect verschijnt zelden in de pers, waardoor QA-audits van leveranciers van cruciaal belang zijn voor preventie.
Zet uw auditbevindingen om in bruikbare inkoopstrategieën. Een methodische aanpak voorkomt kostbare fouten achteraf.
Schrijf uiterst nauwkeurige Service Level Agreement (SLA)-vereisten. Definieer duidelijk de aanvaardbare wiskundige variantie in optische dichtheid en loskracht. Dubbelzinnige contracten leiden tot eindeloze, frustrerende geschillen met leveranciers. Specificeer exacte vervangingsprotocollen voor batches die buiten deze strikte toleranties vallen.
Ga systematisch over van de initiële evaluatie naar live proefversies op de pers. Lees eerst het technische gegevensblad (TDS) grondig door. Vraag vervolgens smalle monsterrollen aan voor offline proefdrukken en dyne-testen. Tot slot kunt u opschalen naar een gecontroleerde kortetermijnpersproef. Schakel nooit de bulkproductie over naar een nieuwe leverancier zonder dit validatieproces in drie stappen te voltooien.
Inkoopteams voelen zich vaak onder druk gezet om de laagste eenheidsprijs per rol na te streven. Door prioriteit te geven aan strenge kwaliteitscontroles worden catastrofale stilstandtijden voorkomen. Bij goedkope rollen ontbreekt het vaak aan batch-tot-batch consistentie, wat leidt tot sterk afgekeurde runs en verspilde premium substraten. Als u betaalt voor streng gecontroleerde materialen van hoge kwaliteit, vermindert u het totale risico op mislukkingen en stabiliseert u uw gehele workflow voor verpakkingsproductie drastisch.
Het controleren van cold-foil vereist een alomvattende, tweeledige aanpak. U moet transparante QA-evaluaties van leveranciers combineren met rigoureuze metrische tests aan de perszijde. Als u alleen op visuele inspecties vertrouwt, worden uw productielijnen kwetsbaar voor enorme inconsistenties. Door de loskracht te meten, de dyne-niveaus te verifiëren en volledige traceerbaarheid van grondstoffen te eisen, neemt u de controle over de variabelen.
Beveilig vandaag nog uw productielijnen. We moedigen kopers aan om hun huidige leveranciers onmiddellijk te auditen met behulp van dit testkader. Werk uw leverancierscontracten bij met strikte SLA-toleranties voor optische dichtheid en hechting. Vraag altijd gedetailleerde COA's aan voor uw eerstvolgende productierun om een permanente basis van betrouwbaarheid vast te stellen.
A: U moet een uitgebreide audit uitvoeren tijdens de eerste onboarding van een leverancier. Plan daarna jaarlijkse beoordelingen om de voortdurende operationele naleving te verifiëren. Bovendien moet u onmiddellijke, gerichte corrigerende audits verplicht stellen na grote batchfouten of aanzienlijke productie-uitval als gevolg van materiaalinconsistentie.
A: Kleefstoffen veranderen de werkelijke structurele eigenschappen van de folie niet. Chemische mismatches bootsen echter de inconsistentie van folie nauw na. Een slechte lijmverbinding kan er precies zo uitzien als een defecte lossingslaag. U moet gepaarde tests uitvoeren met uw specifieke lijm om de werkelijke oorzaak te achterhalen.
A: Aanvaardbare variaties in de optische dichtheid vallen doorgaans binnen een strenge industrienorm, vaak ±0,05 op basis van een gekalibreerde densitometer. Meet dit consistent over de baanbreedte en tussen verschillende masterrollen om visuele uniformiteit op de eindverpakking te garanderen.
EEN: Ja. U kunt offline proefmethoden en gespecialiseerde laboratoriumapparatuur gebruiken om de oppervlaktespanning te testen en de kracht in eerste instantie vrij te geven. Gecontroleerde kortetermijnpersproeven blijven echter absoluut noodzakelijk om de werkelijke uitvoerbaarheid en het hogesnelheidsgedrag nauwkeurig te beoordelen.


