
近い
サイトを選択してください
グローバル
ソーシャルメディア


コーティングの一貫性が低いと、生産ラインにとって非常に大きなリスクが生じます。機械のダウンタイム、基板の無駄、ブランドのパッケージングの侵害などが、厳格な品質管理を欠いた業務の妨げとなっています。この失敗は、特にコンプライアンスの遵守が求められる部門に悪影響を及ぼします。医薬品および高級日用消費財ブランドは、絶対的な視覚的および機能的完璧さを求めます。評価中 コールドスタンピングフォイルは 、決して最終的な印刷シートを目視検査するだけではありません。それには、印刷側のパフォーマンス変数と並行して、サプライヤーの製造管理を体系的に監査する必要があります。当社は、材料自体とそれを提供する製造パートナーの両方を監査するための実践的で証拠に基づいたアプローチを提供します。主要なパフォーマンス指標を正確に測定する方法を正確に学びます。また、サプライチェーンの脆弱性を排除するためにベンダー評価を効果的に構築する方法についても説明します。
コールドフォイルを一貫して適用するには、接着剤の適合性、剥離層の安定性、光学濃度という 3 つの主要な変数を監査する必要があります。
厳格なコールドフォイルサプライヤー監査では、原材料のトレーサビリティを検証し、バッチ固有の分析証明書(COA)を要求する必要があります。
印刷機側のオフセット印刷のコールドフォイル監査では、フォイルのパフォーマンスを機械エラーから切り離すために、標準化された実行速度と制御された UV 硬化環境が必要です。
サービス レベル アグリーメント (SLA) でフォイル バッチの一貫性に対する厳格な許容しきい値を確立すると、サプライ チェーンのリスクが軽減されます。
リリース層またはメタライゼーション層の変動は、連鎖的な生産障害の原因となります。オペレーターは、重度の剥離、微細なピンホール、またはエッジの鮮明度の低下と頻繁に戦っています。これらの視覚的および構造的欠陥は、不均一なことから直接生じます。 コールドフォイルコーティングの塗布。 工場の製造工程での剥離ワックスの配合が変動すると、アルミニウム層が PET キャリアフィルムからきれいに剥がれなくなります。
物質的な不一致は、直接的に厳しい財務コストにつながります。オペレーターがさまざまなロール挙動に対応するために機器を繰り返し再調整する必要がある場合、ダウンタイムが大幅に増加します。完璧な印象と接着剤の量を調整しようとすると、余分なメイク準備の無駄が発生します。極端なシナリオでは、ブランドは医薬品または消費者向けパッケージの実行全体を完全に拒否します。判読できないオーバープリントテキストとセキュリティ機能の侵害は、製品の存続可能性を破壊し、ブランドの信頼を大きく傷つけます。
監査が成功すると、すべての印刷工程にわたって予測可能な結果が保証されます。毎回一貫した剥離力と均一なオーバープリント性が必要です。材料は、印刷の最大速度を妨げることなく、完璧に動作する必要があります。私たちは、プレス コンソールのダイヤルを 1 つも触らずにマスター ロールを交換できる能力によって成功を定義します。
主観的な視覚的チェックではなく、定量化可能なデータ ポイントに焦点を当てる必要があります。堅牢性を確保するには バッチの一貫性を保つために、オペレーターは実行前および実行中にいくつかの特定の構造変数を厳密に追跡する必要があります。
剥離コーティングの一貫性が最終的に転写率を決定します。工場でコーティングが強すぎると、高いプレス速度で箔が転写されなくなります。接着剤は、PET キャリアへの結合を克服することはできません。逆に、コーティングが緩すぎると、ひどい発塵が発生します。小さな金属粒子が剥がれ落ちてインクトレインに混入するため、大規模な機械洗浄が必要になります。
不透明度と明るさを検証するには、校正された濃度計を使用する必要があります。ウェブ幅全体にわたってこれらのメトリクスをチェックすることは絶対に不可欠です。異なるマスターロール間の読み取り値を比較して、バッチ間の変動を把握します。不均一なメタライゼーションは、多くの場合、サプライヤーの施設での真空チャンバーの制御が不十分であることを示しています。
表面エネルギーを監査することは、下流の処理にとって重要です。これにより、UV インクがフォイルの最上部のラッカー層にどの程度付着するかが決まります。ダインレベルが低いとオーバープリントが不十分になり、インクが網目状になったり、完全に剥がれてしまったりします。期限切れのペンは危険なほど不正確な測定値を提供するため、常に新しいダイン溶液を使用してください。
箔の受容層が特定の化学物質とどのように相互作用するかを評価します。 UV 硬化接着剤を使用する場合でも、従来の接着剤を使用する場合でも、信頼性の高い接着が必要です。たとえロール自体が標準仕様を満たしていても、表面の化学的性質に互換性がない場合は、箔の破損がシミュレートされます。
以下の表は、これらの重要な監査指標を分類および測定する方法の概要を示しています。
監査メトリックパラメータ |
標準試験方法 |
目標とする運用成果 |
失敗した場合の一般的な欠陥 |
|---|---|---|---|
リリースフォース |
張力下での制御された剥離試験 |
予測可能なスムーズな分離 |
粉塵(緩い)または転写不良(きつい) |
光学濃度 |
ウェブ上で濃度計をスキャン |
均一な不透明度と明るさ |
不均一な金属光沢、視覚的なバンディング |
表面張力 |
液体ダインペンテスト |
インク付着のための最適なダインレベル |
オーバープリントされたインクの網目状または剥がれ |
接着親和性 |
プレス機でのクロスハッチテープテスト |
構造的層間剥離がゼロ |
取り扱い中のフォイルの完全なリフトオフ |
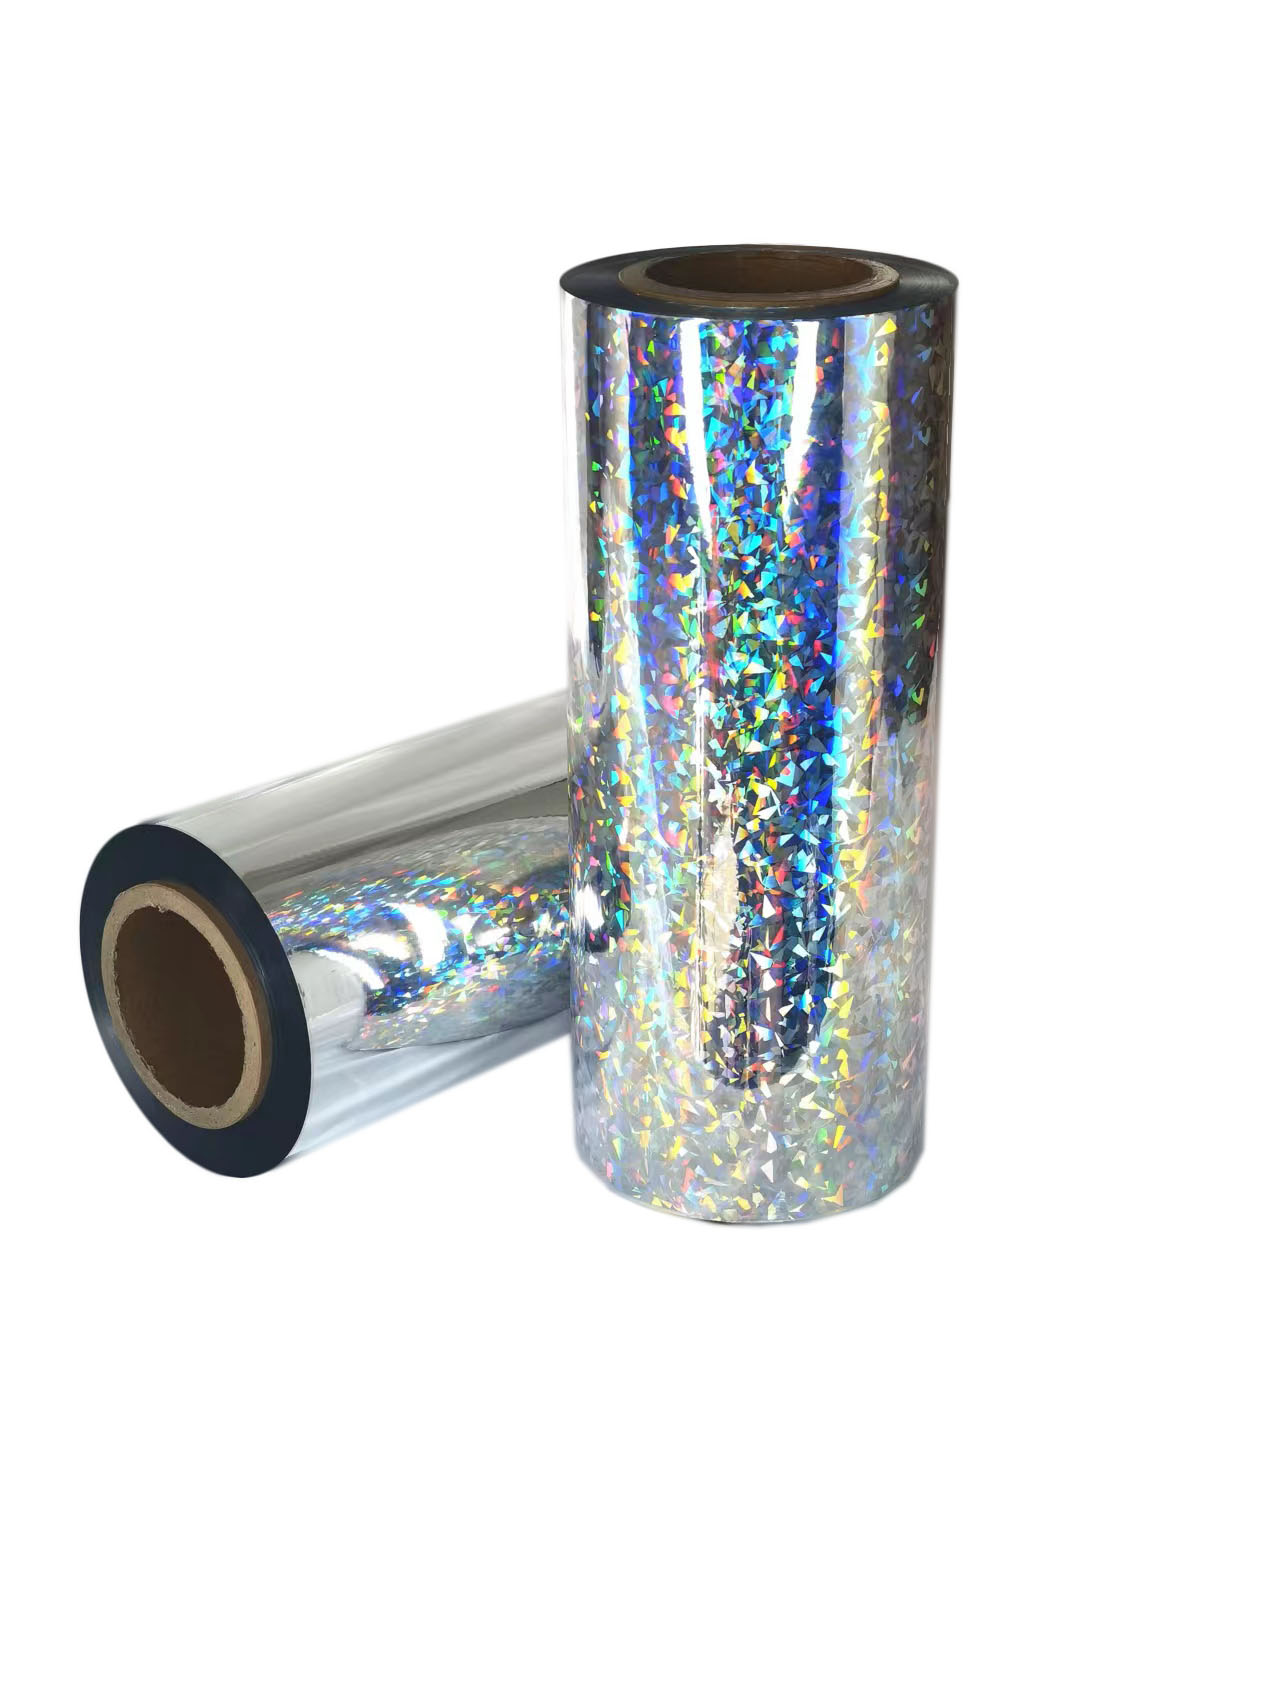
製造施設の評価は、物理的な材料の評価と同じくらい重要です。包括的な コールドフォイルサプライヤー監査では、 業務の透明性と工場レベルの品質管理を深く掘り下げます。販売パンフレットだけに頼らないでください。
基本的な ISO 9001 認証の先に目を向けましょう。コンプライアンスの厳しい分野では、厳密に維持された高度な資格情報が必要です。アルミニウム スチュワードシップ イニシアチブ (ASI) など、国際的に認められた持続可能性の枠組みを確認してください。医薬品のパッケージを印刷する場合は、厳格な適正製造基準 (GMP) に準拠していることを確認してください。施設は、湿気による損傷を防ぐために、すべてのマスター ロールを温度管理された保管場所に維持する必要があります。
ベンダーにサプライチェーンの完全な可視性を要求します。サプライヤーは、欠陥のあるロールを正確な製造バッチまで追跡できる必要があります。使用されている特定の PET キャリア フィルム樹脂とアルミニウム インゴットを簡単に識別できる必要があります。このトレーサビリティがなければ、障害の根本原因を特定することは完全に不可能になります。
品質保証標準作業手順 (SOP) を監査します。彼らに直接質問してください。1 回のマスター ロール生産実行中にどのくらいの頻度でサンプルを採取しますか?引張強度と力の解放を継続的にテストする必要があります。散発的なテストでは、大規模な欠陥が気づかれずに亀裂をすり抜ける可能性があります。
すべての納品に対してバッチ固有の分析証明書 (COA) を義務付けます。これらの文書は、納品された資料が事前に合意された技術仕様と一致していることを証明する必要があります。一般的なコピー&ペーストのデータシートは受け入れないでください。 COA は、プレスでロールが失敗した場合の最初の防御線として機能します。
機械変数は、多くの場合、真の材料欠陥を覆い隠します。ロールのせいにする前に、パフォーマンス データを分離する必要があります。監査 オフセット印刷のコールドフォイル には、厳密で再現可能な印刷側プロトコルが必要です。
プレス変数を直ちにロックダウンしてください。正確なアニロックス ローラーの体積 (BCM)、ブランケット圧力設定、および UV ランプのワット数を文書化します。一貫したベースラインを確立する必要があります。劣化した UV ランプは硬化不良を引き起こすことが多く、作業者は誤って箔の受容層のせいにしてしまいます。放射計を使用して、実際の UV 出力を確認します。
標準のクロスハッチまたはテープ剥離テストを実行して、構造の完全性を検証します。このテストでは、ホイルが基材にどの程度接着しているか、またオーバープリントされたインクをどの程度受け入れているかが明らかになります。
信頼性の高いテープ テストを実行するには、次の手順に従います。
標準の接着剤重量を使用して、ホイルの固体ブロックを基材上に印刷します。
最適化され検証された UV ランプ設定でシートを完全に硬化させます。
標準化された接着試験テープのストリップを箔部分全体に貼ります。
テープをしっかりと押し下げ、滑らかなローラーを使用して閉じ込められた気泡をすべて取り除きます。
テープを厳密に 180 度の角度で素早く剥がします。
テープと基材の両方を検査して、除去された箔の正確な割合を計算します。
評価トライアル中に標準化されたテスト ターゲットを実行します。複雑な細線のタイポグラフィーと並行して、厚いベタ塗り領域を含めます。この二重のアプローチにより、素材の真の多用途性が評価されます。ロールは大きなブロックを美しく処理できますが、鮮明なワンポイントセリフフォントを保持することは完全に失敗します。
高速張力下でのフォイルの挙動を注意深く観察してください。キャリアフィルムの切れ、カール、伸びに注意してください。 PET キャリアは、応力下でも絶対的な寸法安定性を維持する必要があります。フィルムが歪むと、走行中ずっとレジストレーションがドリフトし続けます。
実際の運用環境では、常に予期しない変動が生じます。リスクを軽減し、印刷機の稼働を継続するには、欠陥を正確に診断する必要があります。
これらの小さな微細な隙間は、完成したパッケージの高級感を損ないます。まず、プリンターのルーペを使用して実際の根本原因を特定します。工場で発生した箔のメタライゼーションが不均一である可能性があります。あるいは、接着剤の塗布量が不足しているか、基板の表面張力が不適切であることが原因である可能性があります。基材が多孔質すぎると、箔を掴む前に接着剤が吸収され、明確な空隙が生じます。
箔粒子の蓄積は印刷版やブランケットに重大な損傷を与えます。過剰に硬化した接着剤を扱っているのか、それとも構造的に不安定なフォイル剥離層を扱っているのかを診断する必要があります。過度に脆い剥離層は、圧着圧力によって瞬時に崩壊します。逆に、ニップ接触前に接着剤の硬化が早すぎると、ホイルの端が粉々になってしまいます。
場合によっては、金属仕上げがポストプロダクションを鈍くすることがあります。数日後には色合いが劇的に変化する場合もあります。最上層のラッカー層の不一致を特定します。ラッカーの配合が不十分だと、周囲の空気や湿気にさらされると急速な酸化が発生します。この欠陥が報道されることはほとんどないため、予防のためにサプライヤーの QA 監査が非常に重要です。
監査結果を実行可能な調達戦略に変換します。系統的なアプローチにより、将来的にコストのかかるミスを防ぐことができます。
非常に正確なサービス レベル アグリーメント (SLA) 要件を記述します。光学濃度と剥離力の許容可能な数学的分散を明確に定義します。曖昧な契約は、終わりのないイライラするサプライヤー紛争につながります。これらの厳密な許容範囲外にあるバッチについては、正確な交換プロトコルを指定します。
初期評価から実際のオンプレストライアルまで体系的に移行します。まず、テクニカル データ シート (TDS) を徹底的に確認してください。次に、オフライン校正およびダインテスト用に幅の狭いサンプルロールをリクエストします。最後に、制御された短期間のプレストライアルにスケールアップします。この 3 段階の検証プロセスを完了することなく、大量生産を新しいベンダーに切り替えないでください。
調達チームは、ロールあたりの最低単価を追求する必要があるというプレッシャーを感じることがよくあります。ただし、厳格な品質管理を優先することで、致命的なダウンタイムを回避できます。安価なロールはバッチ間の一貫性に欠けていることが多く、大量の印刷不合格や高級素材の無駄につながります。厳密に監査された高品質の材料を購入することで、全体的な失敗のリスクが軽減され、パッケージング生産ワークフロー全体が大幅に安定します。
コールド フォイルの監査には、包括的な 2 つのアプローチが必要です。透明性の高いサプライヤーの QA 評価と、印刷側の厳格な測定テストを組み合わせる必要があります。目視検査のみに依存すると、生産ラインに大きな不整合が発生しやすくなります。剥離力を測定し、ダインレベルを検証し、原材料の完全なトレーサビリティを要求することで、変数を制御することができます。
今すぐ生産ラインを確保しましょう。私たちはバイヤーに対し、このテストフレームワークを使用して現在のサプライヤーを直ちに監査することをお勧めします。ベンダー契約を更新して、光学濃度と接着力に関する厳格な SLA 許容差を含めます。信頼性の永続的なベースラインを確立するために、次回の生産実行については常に詳細な COA を要求してください。
A: ベンダーの初期オンボーディング中に包括的な監査を実施する必要があります。その後、年次レビューをスケジュールして、継続的な運用コンプライアンスを検証します。さらに、重要なバッチの失敗や、材料の不一致に関連する重大な生産のダウンタイムが発生した場合には、即座に的を絞った修正監査を義務付ける必要があります。
A: 接着剤はホイルの実際の構造特性を変更しません。ただし、化学的不一致は箔の不一致によく似ています。不十分な接着結合は、欠陥のある剥離層とまったく同じように見えることがあります。真の根本原因を特定するには、特定の接着剤を使用してペアテストを実施する必要があります。
A: 許容可能な光学濃度の変動は、通常、厳密な業界標準のベンチマーク内に収まり、多くの場合、校正された濃度計の読み取り値で ±0.05 になります。最終的な包装の見た目の均一性を確保するために、ウェブ幅全体および異なるマスター ロール間でこれを一貫して測定します。
A: はい。オフライン校正方法と特殊な実験装置を利用して、表面張力と剥離力を最初にテストできます。ただし、実際の走行性と高速挙動を正確に評価するには、制御された短期間のプレス試験が依然として絶対に必要です。


